

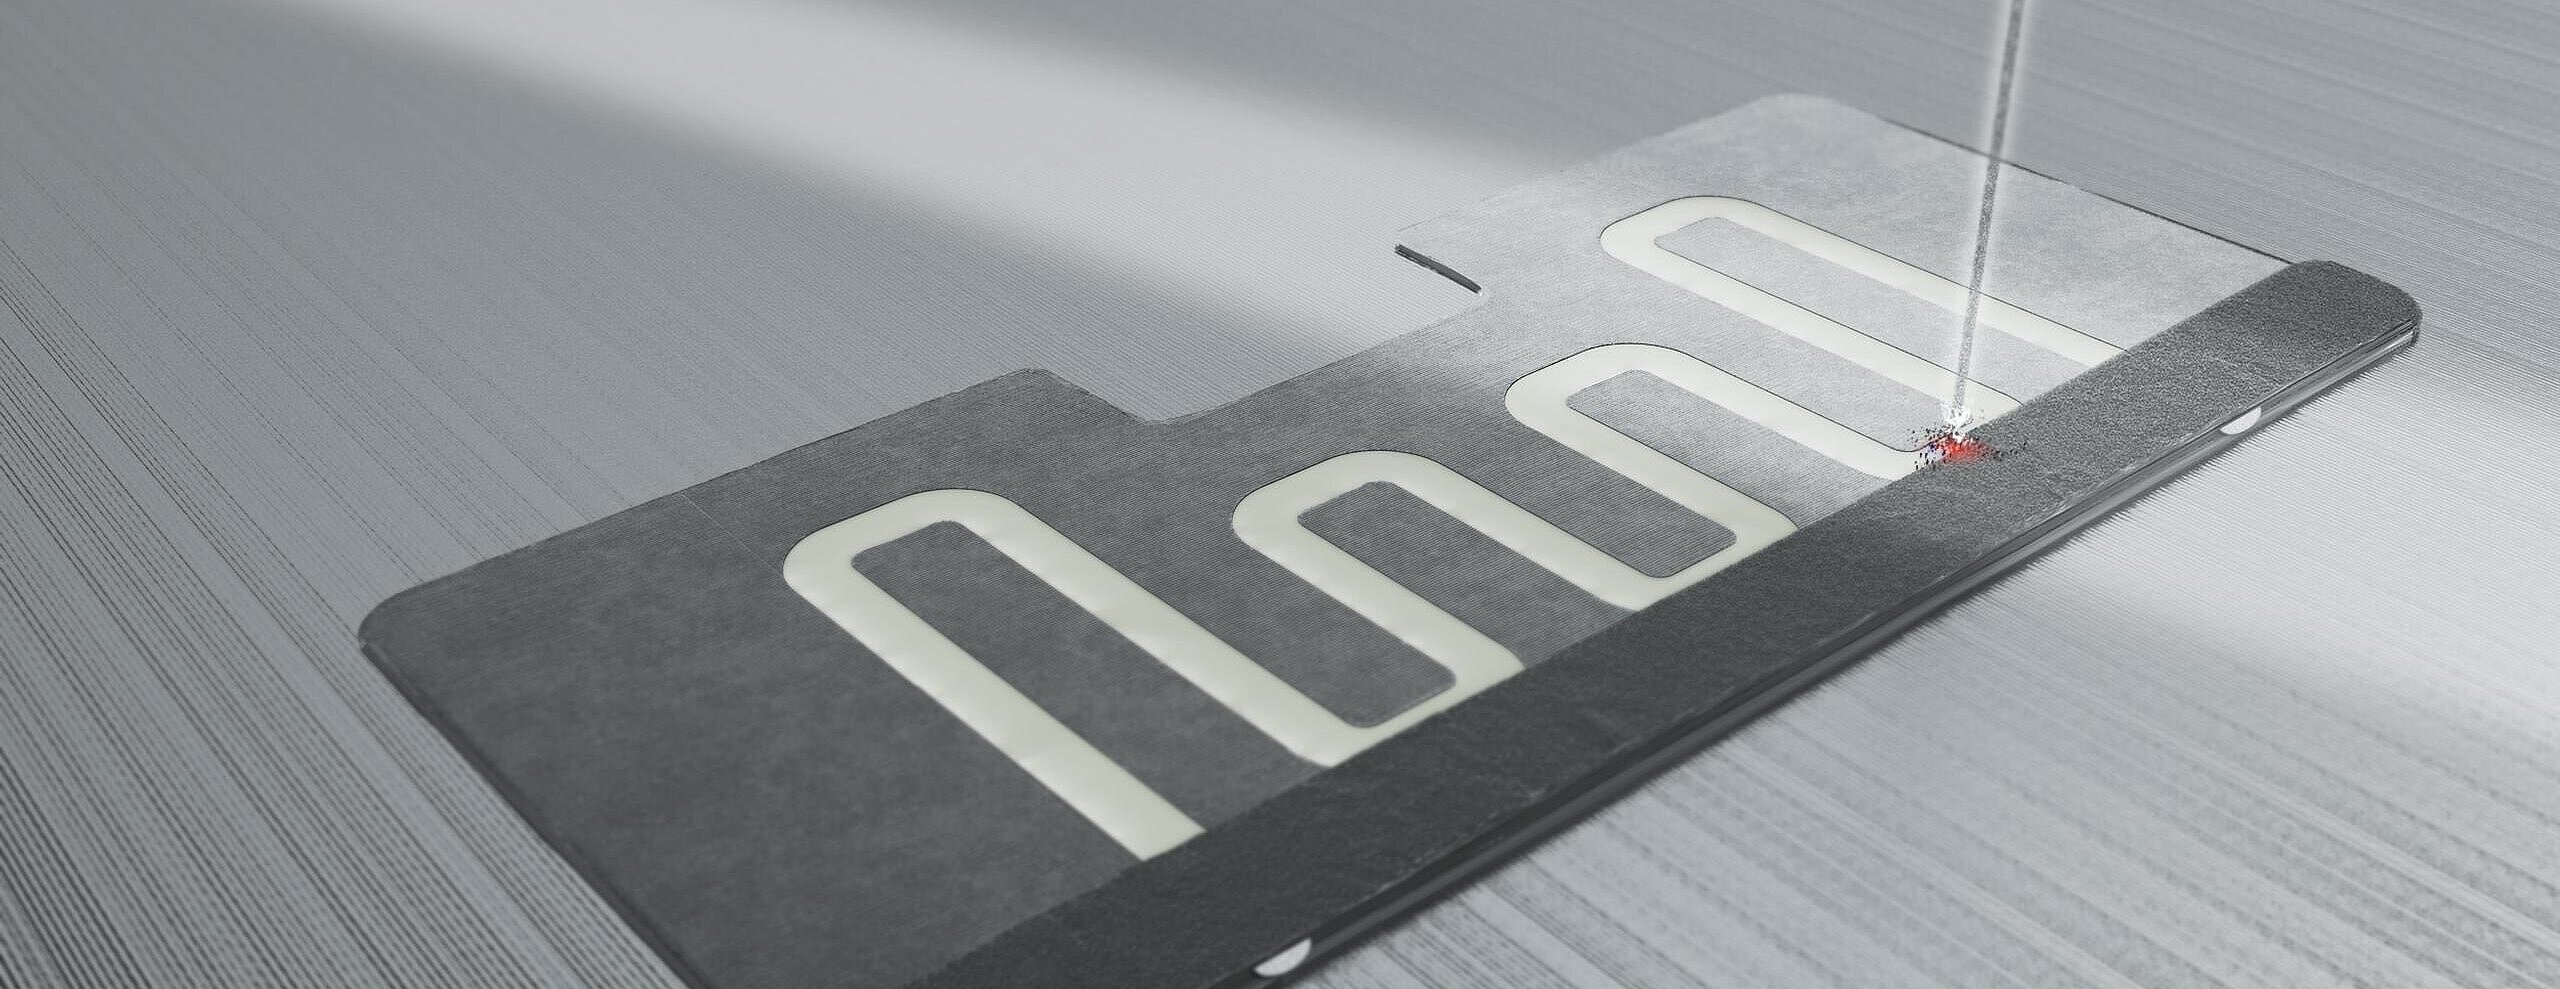

C’est ainsi que fonctionne la technologie MPA
Une approche aussi fascinante que géniale se cache derrière la technologie de fabrication générative de HERMLE. Informez-vous en détail sur le fonctionnement et les nombreuses nouvelles fonctionnalités qui en résultent.
Peut-être également adapté à vos besoins ?
MPA – Méthode d’application de la poudre métallique
Fabrication générative avec la technologie MPA de HERMLE
Depuis plusieurs années, nous nous penchons sur le développement de nouvelles techniques de fabrication et de procédés génératives. La technologie MPA HERMLE arrivée à maturité dans ce cadre constitue un procédé novateur et polyvalent de fabrication générative de tous les composants en métal, qui peut s’exprimer pleinement dans le domaine de la fabrication d'outils et de moules notamment. La possibilité de compléter des pièces semi-finies avec des composants fabriqués de manière générative est particulièrement intéressante. Avec un grand espace de travail et une zone de déplacement de 800 - 800 - 550 mm (X-Y-Z) , la machine MPA42 définit de nouvelles références.
MPA = application de poudre métallique
La technologie MPA de HERMLE est une méthode d'injection cinétique où les poudres métalliques sont compactées, couche par couche, en corps solides. Pour cela, les particules de poudre sont accélérées à des vitesses très élevées à l’aide d'un gaz porteur et appliquées sur le substrat respectif au moyen d'une buse. Le diamètre de plusieurs millimètres du jet de poudre sortant de la buse et les taux d’addition possibles jusqu’à 900 cm3/h prédestinent la méthode d'injection MPA à une augmentation de volume comparativement massive sur des petits et grands composants.
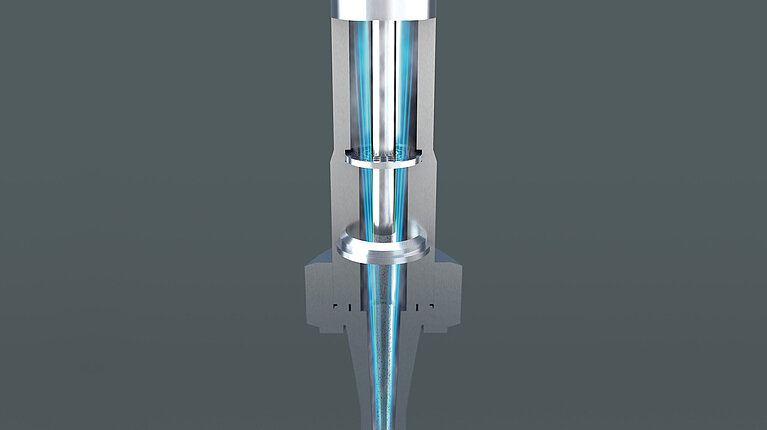
Application de matériau et enlèvement de copeaux combinés
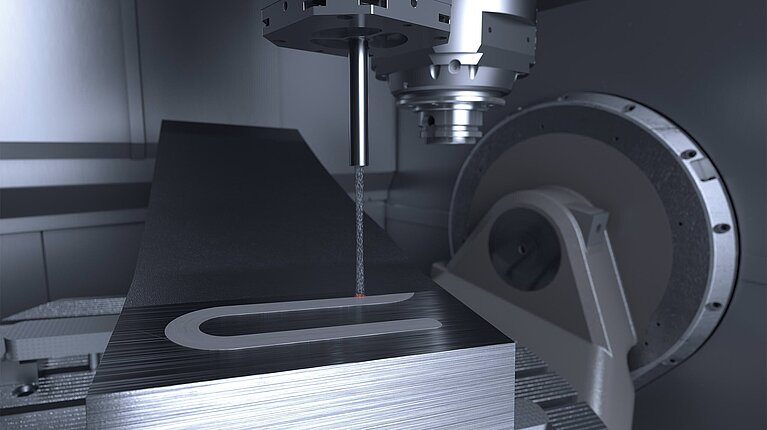
L'unité d’application MPA avec la buse est intégrée dans un centre d'usinage à 5 axes HERMLE de type C 40 . Pour la fabrication d’un composant avec la technologie MPA , l’application de matériau est combinée avec la technique d’enlèvement de copeaux éprouvée de HERMLE en un processus de fabrication hybride. Outre la formation en couches plane classique, qui est utilisée dans de nombreux procédés d'usinage génératifs, la configuration de la machine permet également l’application de matériau sur les formes libres incurvées. Les facteurs limitants ici sont l’accessibilité de la géométrie du composants pour la buse d’application ainsi que la dynamique des axes de rotation et de pivotement de la machine. Il est également possible, par exemple, de réaliser des composants pour lesquels une enveloppe de matériau est appliquée sur une ébauche cylindrique par rotation.
Application de matériau alternée par couches
Avec le procédé MPA , l’application de matériau a principalement lieu sur les pièces géométriquement accessibles du composant. Si d’autres matériaux sont insérés ou intégrés dans un composant, ils sont alors toujours disposés alternativement, couche par couche, comme les contours respectifs de l’autre matériau sont accessibles pour l’enlèvement de copeaux. Le respect des contours des composants est ainsi assuré par la définition de la tâche de fraisage. L’autre matériau est ensuite appliqué sur les contours préparés et de nouveau fraisé dans le moule. Ainsi, l'on crée un corps de volume massif à base de deux ou trois matériaux.
Matériau de remplissage pour canaux et espaces creux
L’utilisation d'un matériau de remplissage spécial permet de réaliser des espaces creux intérieurs, des canaux et des contours à contre-dépouille. Il est soluble dans l’eau et est rincé à la fin du processus pour dégager la géométrie intérieure. Le traitement thermique qui s’en suit optimise la structure et donne au composant à la dureté souhaitée.
Déroulement de la fabrication
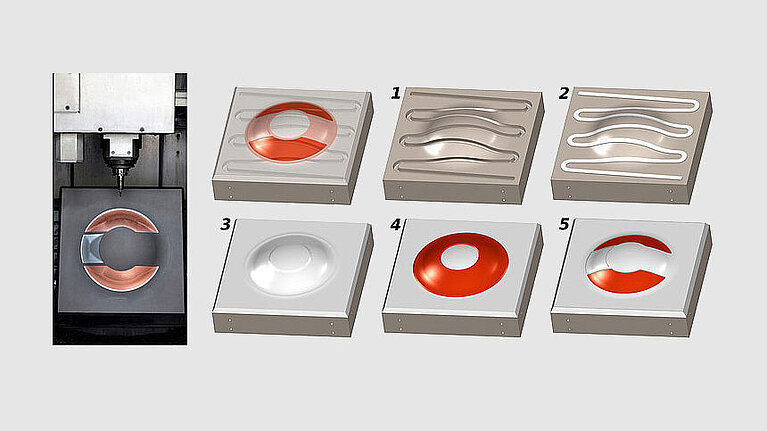
Déroulement de la fabrication dans l’exemple d'un robinet à tournant sphérique de démonstration
Le composant illustré dans l’image en haut à droite a été fabriqué à des fins de démonstration et contient un canal de 3,4 m de long (18x18 mm), dans lequel les billes peuvent circuler, ainsi qu'un insert en cuivre intégré, qui représente le logo de l’entreprise HERMLE avec les parties fraisées librement. Dimensions de composant : 520 x 520 x 140 mm, poids total env. 270 kg, dont part appliquée avec le procédé MPA : env. 40 kg.
La séquence d'images illustre les principales étapes de travail de la fabrication :
- Fraisage du canal dans l’ébauche préfinie.
- Remplissage du canal avec du matériau de remplissage soluble dans l’eau.
- Application d'une couche de finition en acier pour travail à chaud 1.2344. Fraisage des contours de l’insert en cuivre.
- Application du cuivre dans le contour préfraisé puis fraisage dans le moule.
- Application d’une autre couche d’acier 1.2344. Puis ouverture de la vitre de l’insert de cuivre et enlèvement du matériau de remplissage encore présent dans le canal.
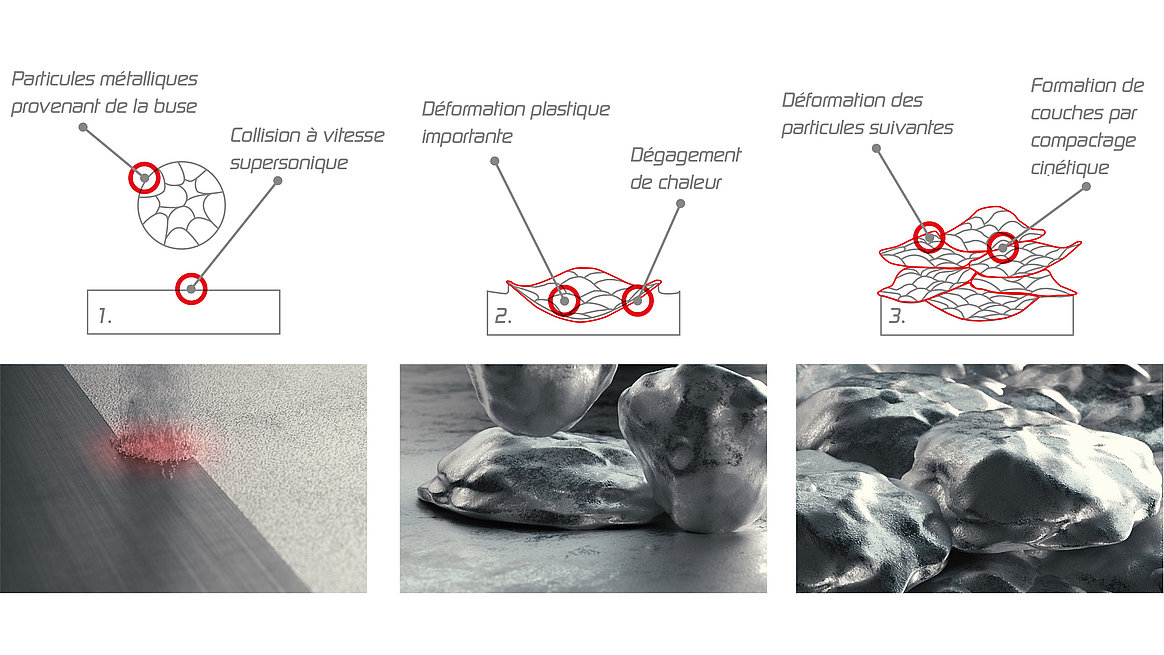
Formation de couches avec le procédé MPA
Les particules de poudre provenant de la buse ainsi que la surface du substrat sont fortement déformés plastiquement lors de l’impact. Les grains de surface subissent notamment un étirement important et sur les surfaces limites, des pressions supérieures à 10 GPa et des températures jusqu’à 1 000 °C surviennent localement. On obtient ainsi une surface de contact liante entre la particule et le substrat ou les particules de poudre préalablement appliquées. En raison des déformations plastiques, le composant - à partir des surfaces de liaison entre les particules - est réchauffé de manière isothermique.
HERMLE Maschinenbau GmbH
HERMLE Maschinenbau GmbH
Daimlertraße 6
85521 Ottobrunn
Allemagne
Téléphone : +49 (0)89 2152540-20
E-mail : sales.hmg@hermle.de

