I trucioli scandiscono il funzionamento
La Ossenbrüggen Feinwerktechnik lavora, con un unico serraggio, componenti di grandi dimensioni su un HERMLE C 62 MT in configurazione a 5 assi Mill-Turn. Con questi presupposti si possono raggiungere tolleranze ristrette e il terzista è in grado di garantire una maggiore sicurezza di processo e flessibilità.
Mentre il centro di lavorazione a 5 assi lavora ad asportazione di truciolo un componente, sul posto di attrezzaggio è già pronto il pezzo successivo. La lavorazione dura generalmente dalle 20 alle 40 ore. Per sfruttare questo tempo anche di notte e nei fine settimana, non è sufficiente che il programma e la macchina funzionino correttamente. Anche la scorta di utensili, l'handling dei pallet, lo scarico dei trucioli e il controllo qualità devono integrarsi in un sistema coordinato. Alla Ossenbrüggen Feinwerktechnik questi processi si susseguono senza interruzioni nella pratica quotidiana. Su un HERMLE C 62 MT, con funzione di tornitura e un unico serraggio, il contoterzista lavora pezzi di grandi dimensioni, per i quali le tolleranze sono particolarmente critiche.
L'obiettivo: evitare che il pezzo debba passare da un centro di tornitura a uno di fresatura. Ogni passaggio comporta infatti un nuovo serraggio, ulteriori operazioni di misurazione e un rischio maggiore di scostamenti di posizione o danneggiamenti. "Vogliamo evitare questi passaggi soprattutto per i pezzi di grandi dimensioni, con tempi di lavorazione lunghi e tolleranze di forma e posizione ristrette", spiega Daniel Kiefer, direttore della produzione alla Ossenbrüggen. In passato, i pezzi venivano prima torniti e poi sottoposti a ulteriori lavorazioni ad asportazione di truciolo su un centro di fresatura. Oggi l'azienda riunisce più fasi di lavorazione in un'unica macchina.
-
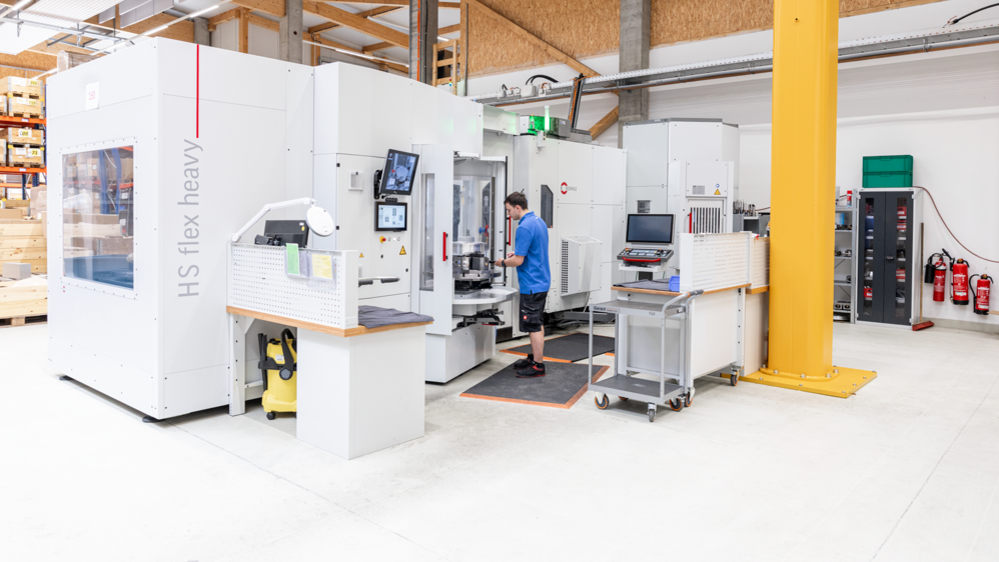
Die C 42 MT kombiniert Fräs- und Drehbearbeitung in einem Bearbeitungszentrum. -
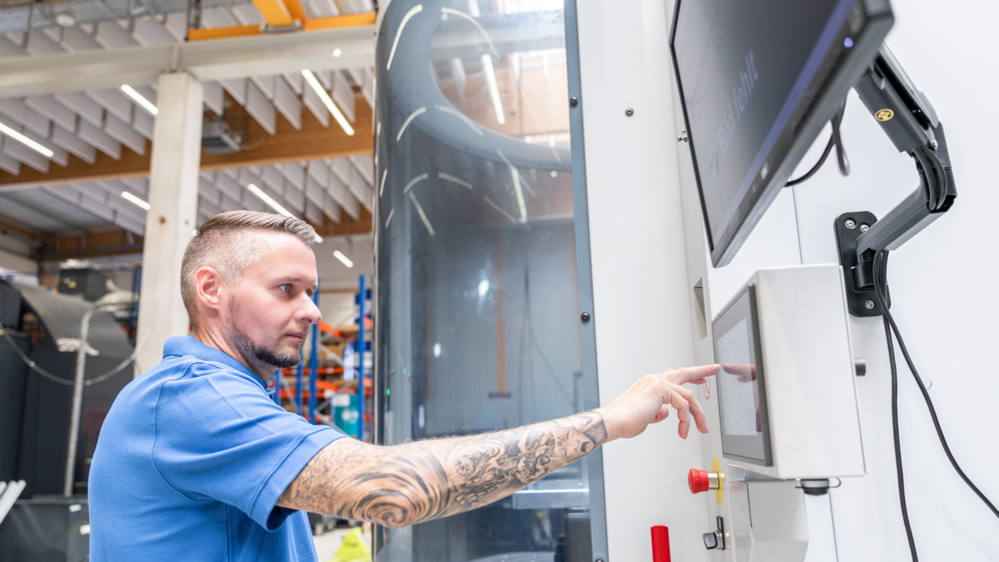
Nach dem Start des Programms zerspant die C 62 MT Bauteile für 20 bis 40 Stunden. -
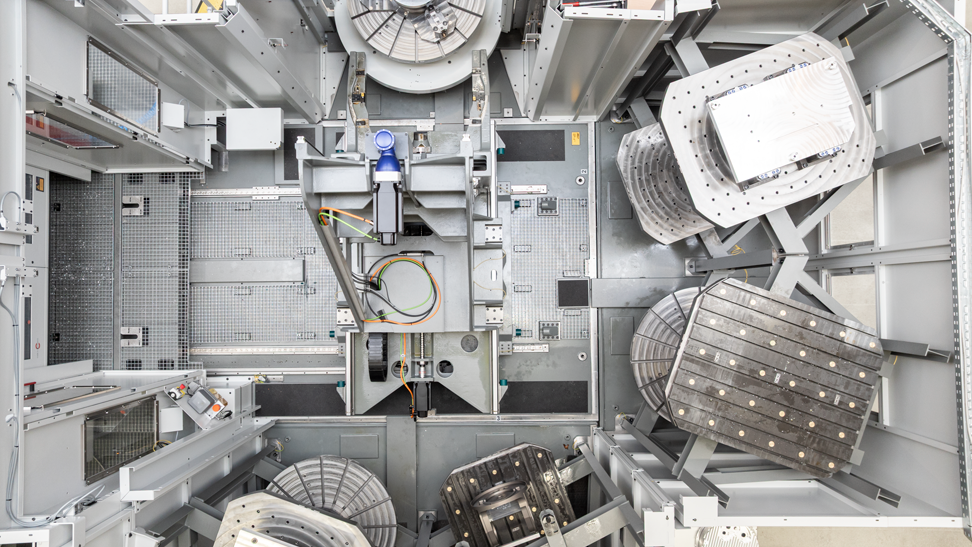
Der Palettenwechsler PW 3000 erhöht die personenlose Laufzeit. -
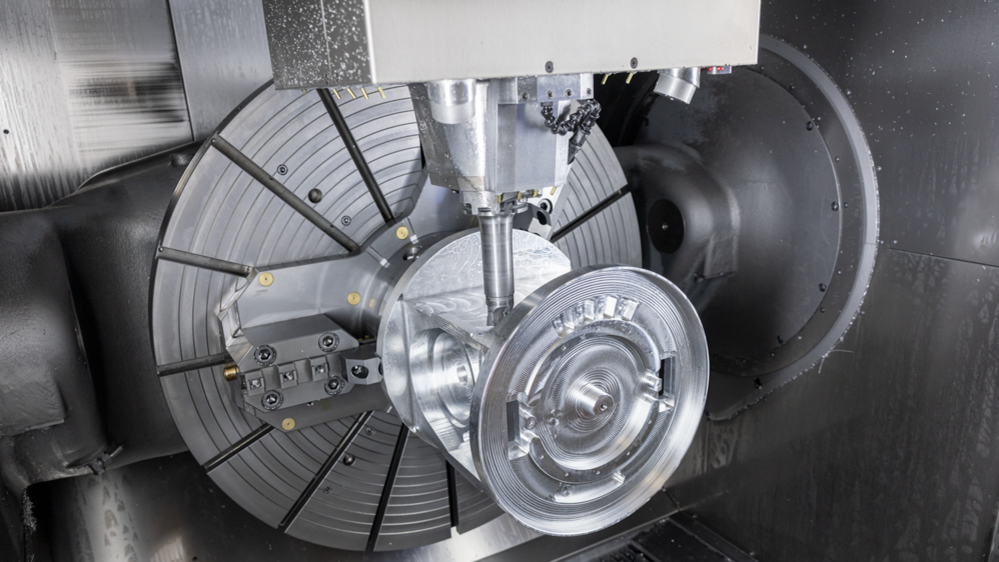
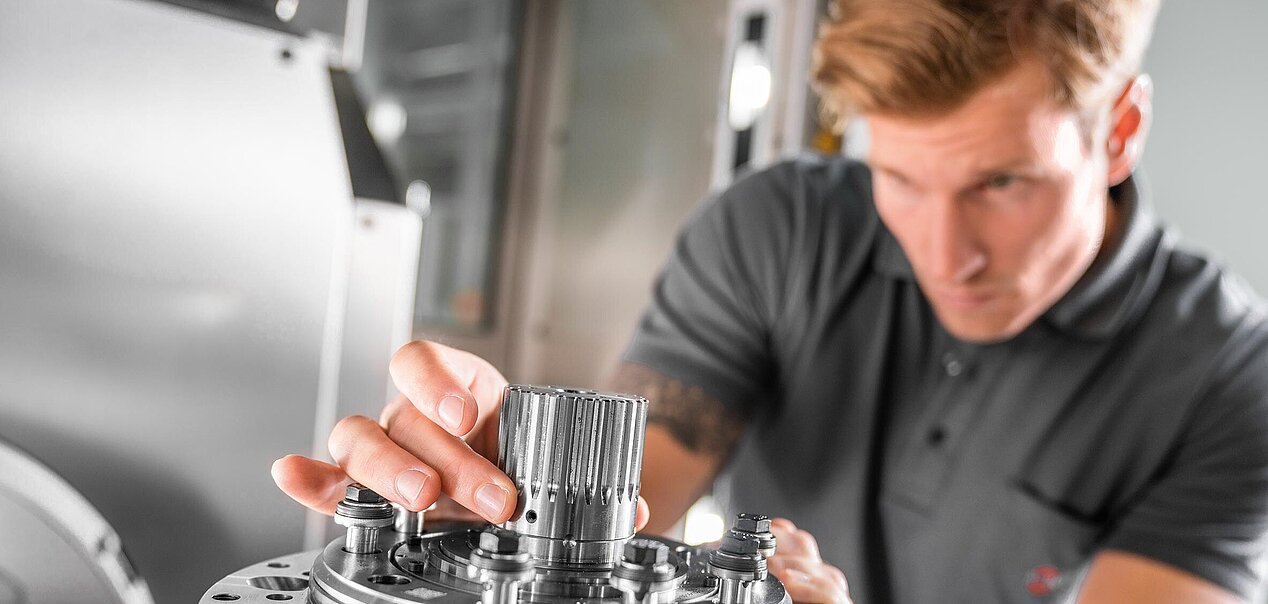
Schritt für Schritt entsteht die Bauteilgeometrie: Die C 62 MT bearbeitet das Werkstück mit hoher Präzision. -
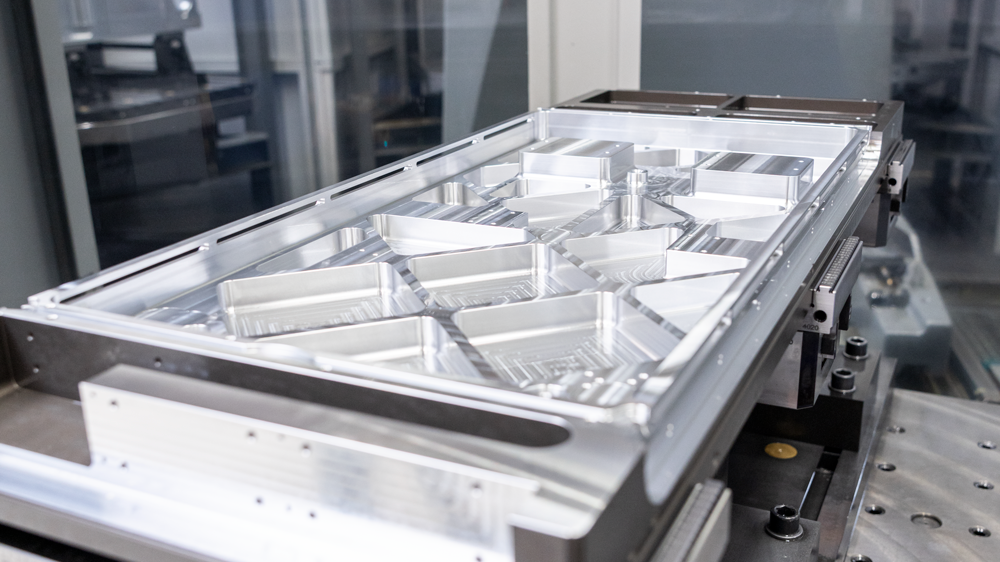
Während die Maschine zerspant, lässt sich das nächste Werkstück bereits rüsten. -
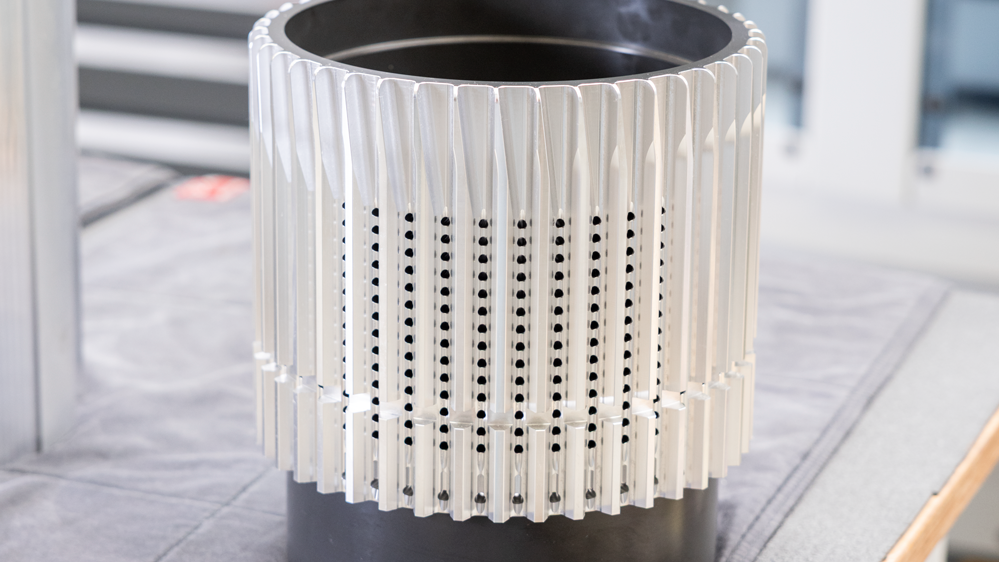
Neben der Maßhaltigkeit legen die Kunden auch Wert auf perfekte Oberflächen.
Settori variegati, piccoli lotti, requisiti rigorosi
Quasi 10.000 metri quadrati di superficie produttiva, circa 75 centri di lavorazione CNC e componenti destinati alla tecnologia laser, analitica e medicale, all'industria dei semiconduttori e alla costruzione di macchine: alla Ossenbrüggen, questa grande capacità produttiva va di pari passo con una grande varietà di pezzi. Dai piccoli lotti ai componenti di grandi dimensioni, l'azienda deve gestire ogni commessa in modo affidabile ed economicamente vantaggioso lungo l'intero processo produttivo.
La Ossenbrüggen Feinwerktechnik GmbH & Co. KG è stata fondata nel 2000 e oggi ha sede a Moorrege, a nord-ovest di Amburgo. L'azienda conta circa 240 dipendenti e lavora ad asportazione di truciolo alluminio, acciaio inossidabile, acciaio, metalli non ferrosi, materie plastiche e, occasionalmente, titanio. Le dimensioni dei lotti spaziano dai prototipi alle piccole preserie, fino alle commesse ricorrenti che prevedono la produzione di numerosi pezzi. "Negli ultimi anni, i requisiti dimensionali dei componenti sono diventati molto più complessi, indipendentemente dalle dimensioni", riferisce Jens Ossenbrüggen, direttore generale e fondatore dell'azienda.
Per i componenti destinati alla tecnologia laser, ad esempio, vanno considerati requisiti aggiuntivi. Il lubrorefrigerante non deve rimanere a lungo a contatto con la superficie, poiché i residui potrebbero successivamente evaporare. "Questo rischia di danneggiare le lenti o gli specchi dei sistemi laser", sottolinea il direttore generale. Requisiti di questo tipo dimostrano perché Ossenbrüggen non consideri il processo limitatamente alla sola asportazione di truciolo: anche pulizia, flusso del materiale e controllo qualità contribuiscono a garantire la sicurezza del pezzo, al pari della lavorazione stessa.
Meglio la stabilità che la sola velocità
Ossenbrüggen non valuta i processi basandosi esclusivamente sulla durata minima del ciclo. Un programma che consente di realizzare un prodotto più rapidamente può presentare degli svantaggi se sottopone la testa portafresa e la macchina a sollecitazioni maggiori. La rottura utensile durante la notte arresta il centro di lavorazione per ore. Nel peggiore dei casi, può danneggiare anche il componente. "Se il programma dura due minuti in più, forse nel complesso abbiamo impiegato più tempo. In compenso, non si verificano fermi macchina e la mattina successiva, nel magazzino del sistema di cambio pallet, troviamo pronti pezzi realizzati con precisione", spiega Jens Ossenbrüggen. Per il contoterzista ciò che conta è quindi l'affidabilità della prestazione complessiva: un processo stabile, risultati perfetti e macchine che sfruttino effettivamente al massimo il tempo di funzionamento.
Ogni volta che il mercato riprende slancio, le richieste aumentano spesso nel giro di poco tempo. In questi casi l'ufficio che pianifica la produzione e gestisce i clienti deve riorganizzare le scadenze, le capacità delle macchine e i tempi di lavorazione. Un impianto aggiuntivo non deve quindi servire soltanto a eseguire una singola commessa, ma a ridurre i colli di bottiglia e a creare capacità produttiva per ordini variabili.
Un'unità di comando unitaria semplifica la pianificazione di precisione
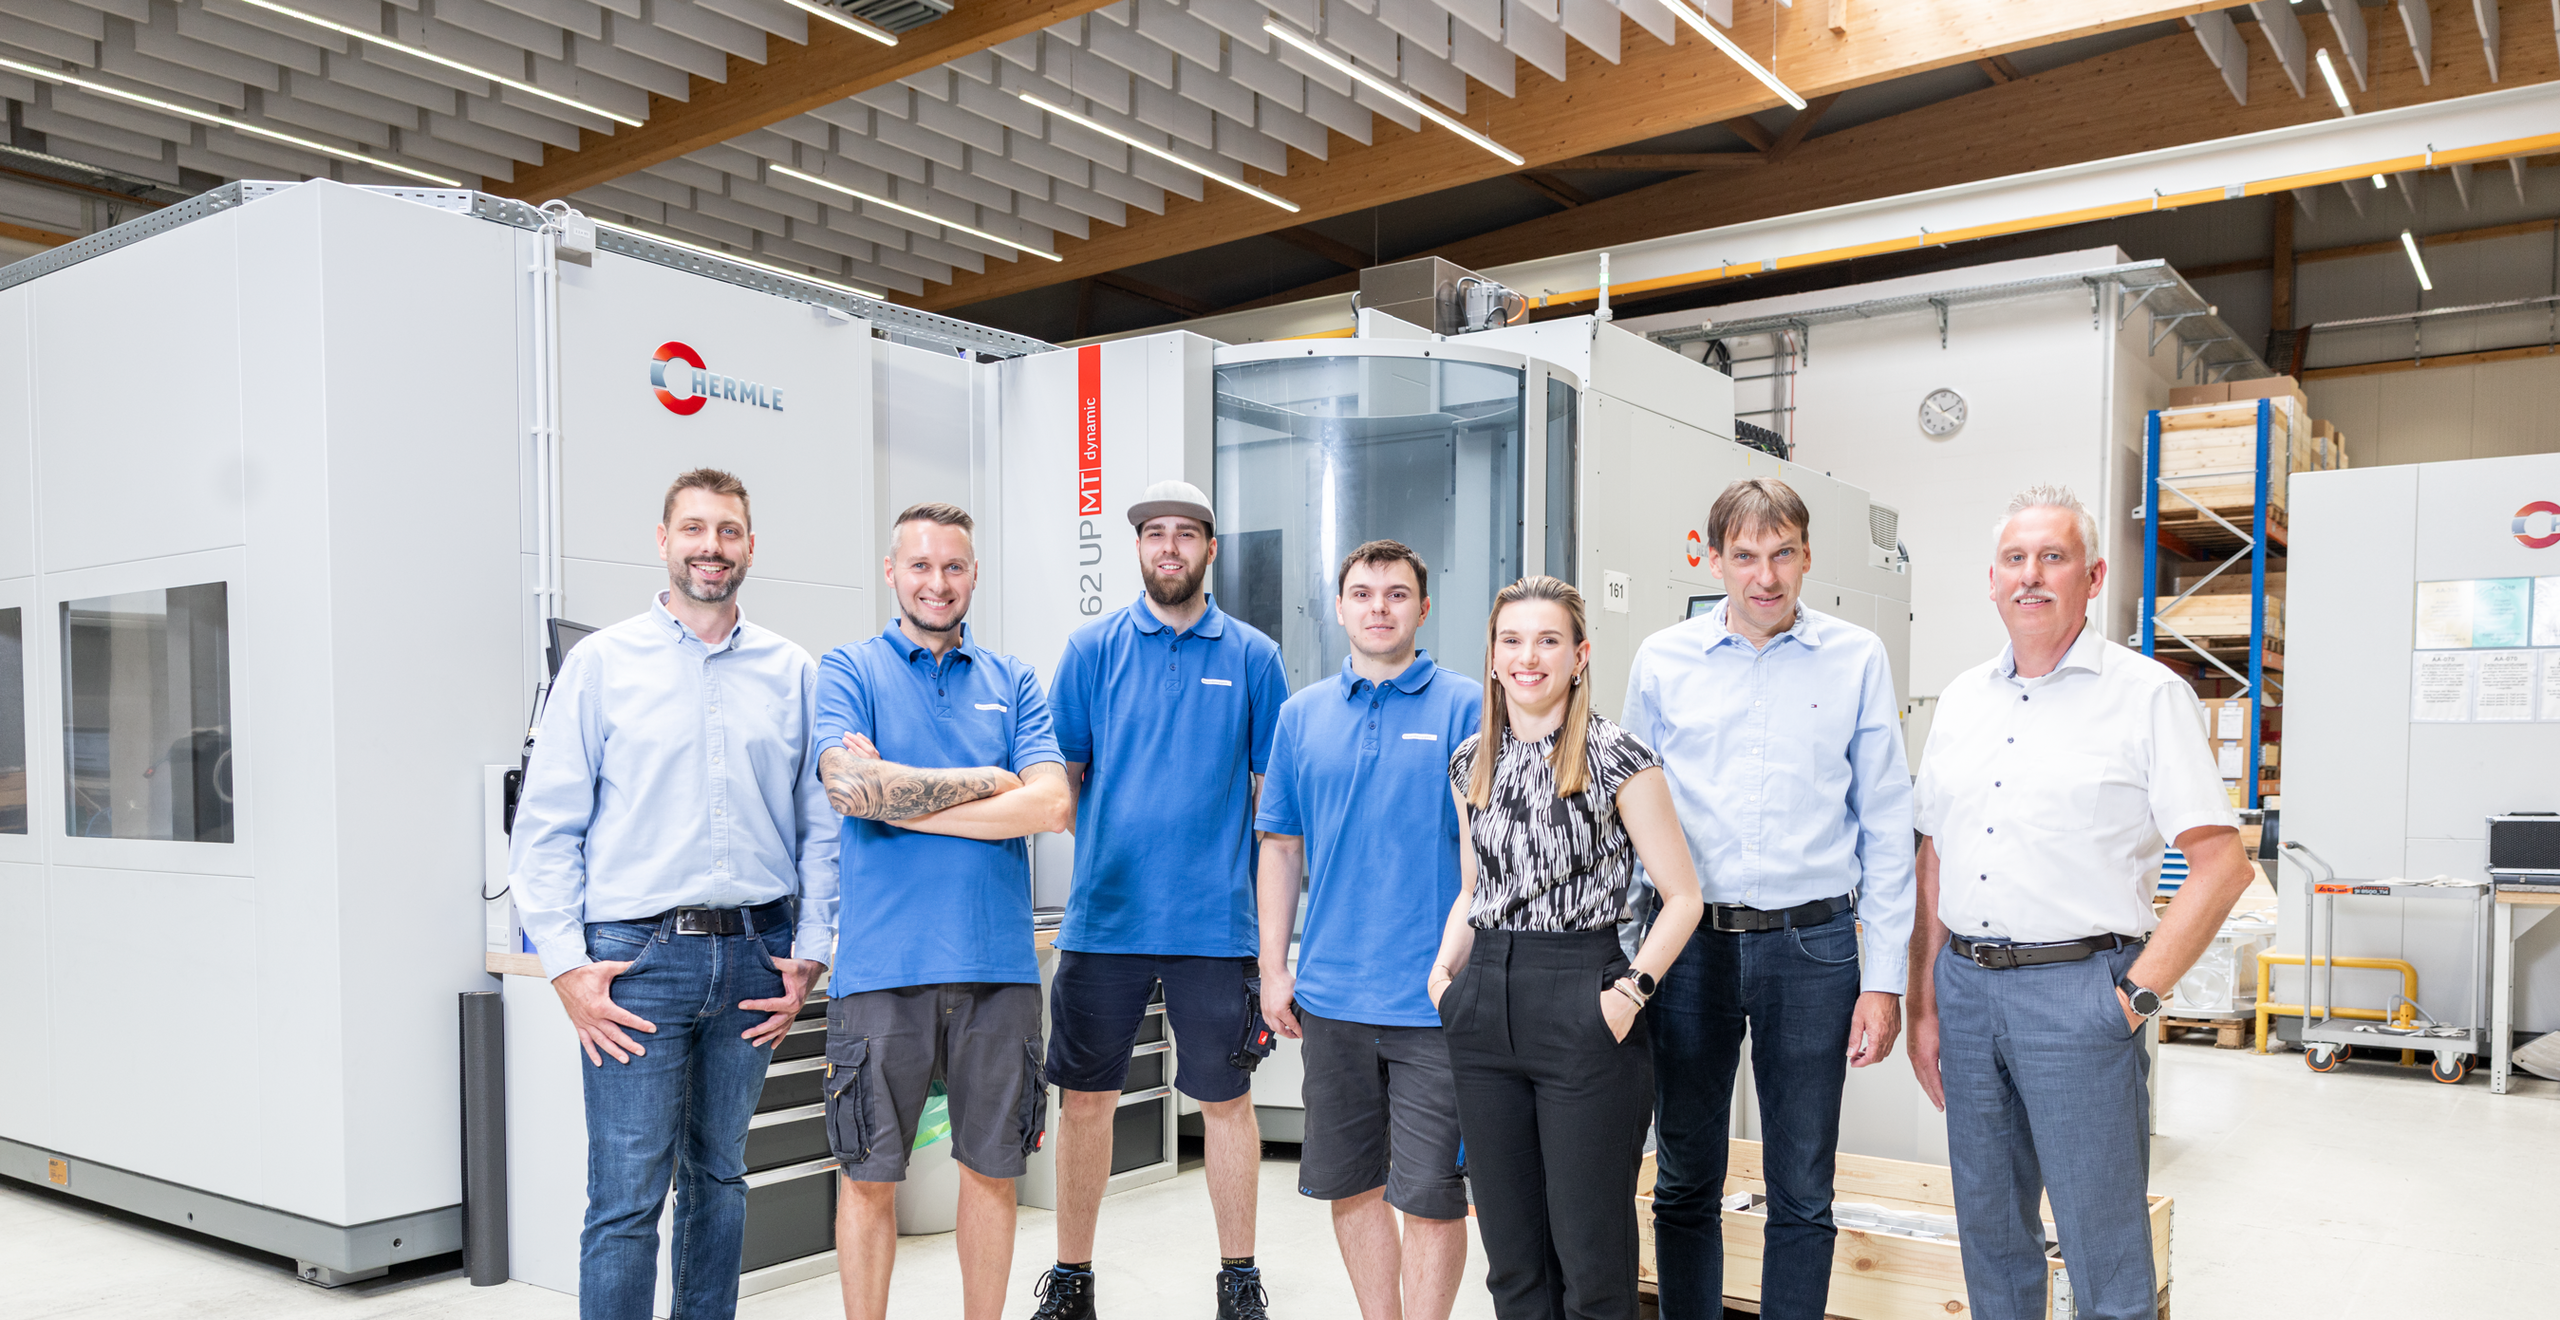
Nel 2025 la Ossenbrüggen ha ampliato il proprio parco macchine, affiancando a un secondo C 62 MT un C 42 MT GEN2, un C 32 GEN2 e il sistema robotizzato RS 05-2. L'azienda può così assegnare in modo ancora più mirato i pezzi delle diverse dimensioni alle macchine più adatte e incrementare ulteriormente il grado di automazione. Il C 62 MT si occupa dei pezzi di grandi dimensioni e complessi. Si tratta del secondo centro di lavorazione di questo tipo presente in azienda.
Per Jens Ossenbrüggen, avere margine di manovra significa anche disporre di più macchine dello stesso tipo. La presenza di centri di fresatura identici o tecnicamente molto simili offre un'utile alternativa quando si registrano picchi di lavoro o un impianto si guasta. Per il contoterzista, questa riserva rappresenta un fattore importante, perché consente alla produzione di rispondere a eventuali cambiamenti dell'ultimo minuto. La logica di comando è identica in tutti i sistemi HERMLE. "Questo ci permette di impiegare il personale con grande flessibilità", spiega il direttore della produzione Daniel Kiefer. Ciò semplifica la pianificazione di precisione. Anche per quanto riguarda l'unità di comando, Ossenbrüggen predilige processi coerenti: tutte le macchine CNC utilizzano sistemi Siemens. In questo modo, il personale specializzato riesce a orientarsi rapidamente, indipendentemente dal centro di lavorazione utilizzato.
Asportazione di truciolo automatizzata su pezzi di grandi dimensioni
Il centro di tornitura-fresatura C 62 MT lavora pezzi fino a 2.500 kg e può alloggiare componenti con un diametro fino a 1.200 mm e un'altezza fino a 900 mm. L'ampliamento magazzino utensili ZM 260 è configurato a doppia torre e offre spazio per 260 utensili, che si aggiungono ai 50 che può ospitare la macchina. Il contoterzista può così preparare anche lavorazioni che richiedono un'ampia dotazione di utensili, senza dover interrompere il processo per un cambio utensile al di fuori del magazzino. Sul nuovo C 62 MT, il sistema di cambio pallet adattato PW 3000 dispone di otto postazioni per i componenti preparati. "L'automazione supporta la nostra produzione consentendoci di aumentare le ore di funzionamento non presidiate", spiega Daniel Kiefer.
Nel caso dei pezzi di grandi dimensioni, il funzionamento senza presidio non dipende solo dalla capacità della macchina. Anche lo scarico dei trucioli può rappresentare un fattore limitante. Durante le intense sessioni di lavorazione ad asportazione di truciolo, un recipiente di raccolta si riempie dopo circa due ore. A quel punto è necessario che un operatore lo sostituisca, anche se la macchina potrebbe continuare a fresare. "Per questo utilizziamo presse per trucioli, soprattutto sui grandi centri CNC come il C 62 MT", spiega Daniel Kiefer. Le presse riducono il volume dei trucioli a circa un ottavo di quello iniziale. Al tempo stesso, Ossenbrüggen può separare e recuperare il lubrorefrigerante. I bricchetti risultanti sono più facili da movimentare e possono essere valorizzati in modo economicamente più vantaggioso. Il caso citato è un chiaro esempio: soltanto l'interazione tra automazione, disponibilità degli utensili, pallet, scarico dei trucioli, pianificazione del materiale e controllo qualità crea i presupposti per cicli di lavorazione lunghi e stabili.