Späne als Taktgeber der Laufzeit
Große Bauteile zerspant Ossenbrüggen Feinwerktechnik auf einer HERMLE C 62 MT in 5-Achs-Mill-Turn-Ausführung in nur einer Aufspannung. Das schafft gute Voraussetzungen für enge Toleranzen und gibt dem Lohnfertiger mehr Prozesssicherheit und Flexibilität.
Am Rüstplatz steht schon das nächste Werkstück bereit, während das 5-Achs-Bearbeitungszentrum ein Bauteil zerspant – das dauert meist 20 bis 40 Stunden. Damit diese Zeit auch nachts und am Wochenende nutzbar bleibt, müssen nicht nur Programm und Maschine funktionieren. Auch Werkzeugvorrat, Palettenhandling, Späneabfuhr und Qualitätskontrolle bilden ein abgestimmtes Gesamtsystem. Bei Ossenbrüggen Feinwerktechnik greifen diese Abläufe im Alltag nahtlos ineinander. Der Lohnfertiger bearbeitet große, toleranzkritische Werkstücke auf einer HERMLE C 62 MT mit Drehfunktionalität in nur einer Aufspannung.
Das Ziel: Das Bauteil soll nicht mehr zwischen einem Drehzentrum und einem Fräszentrum wechseln. Denn jeder Schritt bedeutet eine weitere Aufspannung, zusätzliche Messaufgaben und ein erhöhtes Risiko für Lageabweichungen oder Beschädigungen. „Besonders bei großen Werkstücken mit langen Laufzeiten sowie engen Form- und Lagetoleranzen wollen wir diese Schnittstellen vermeiden“, sagt Daniel Kiefer, Produktionsleiter bei Ossenbrüggen. Früher wurde zunächst gedreht und anschließend auf einem Fräszentrum weiterzerspant. Heute führt der Betrieb mehrere Bearbeitungsschritte auf einer Maschine zusammen.
-
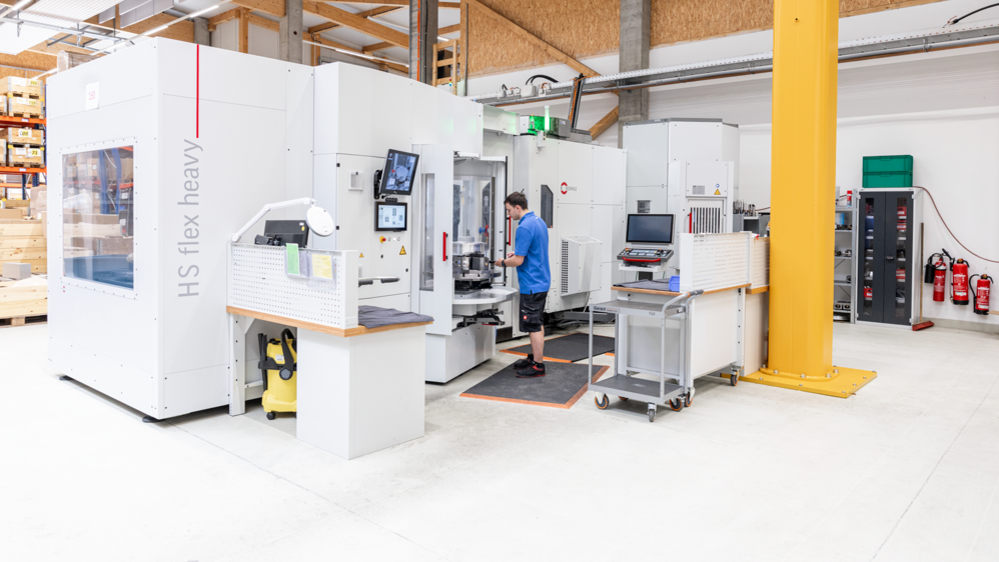
Die C 42 MT kombiniert Fräs- und Drehbearbeitung in einem Bearbeitungszentrum. -
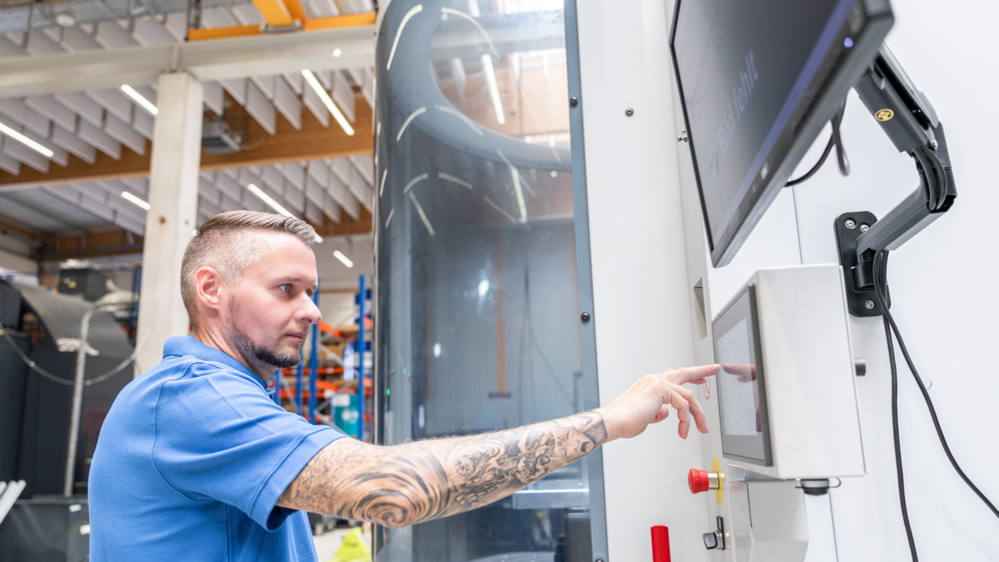
Nach dem Start des Programms zerspant die C 62 MT Bauteile für 20 bis 40 Stunden. -
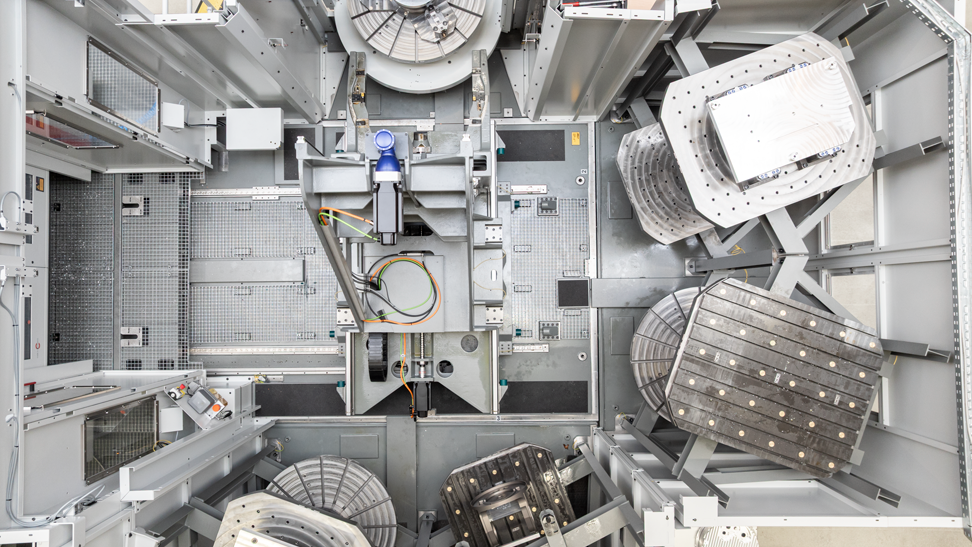
Der Palettenwechsler PW 3000 erhöht die personenlose Laufzeit. -
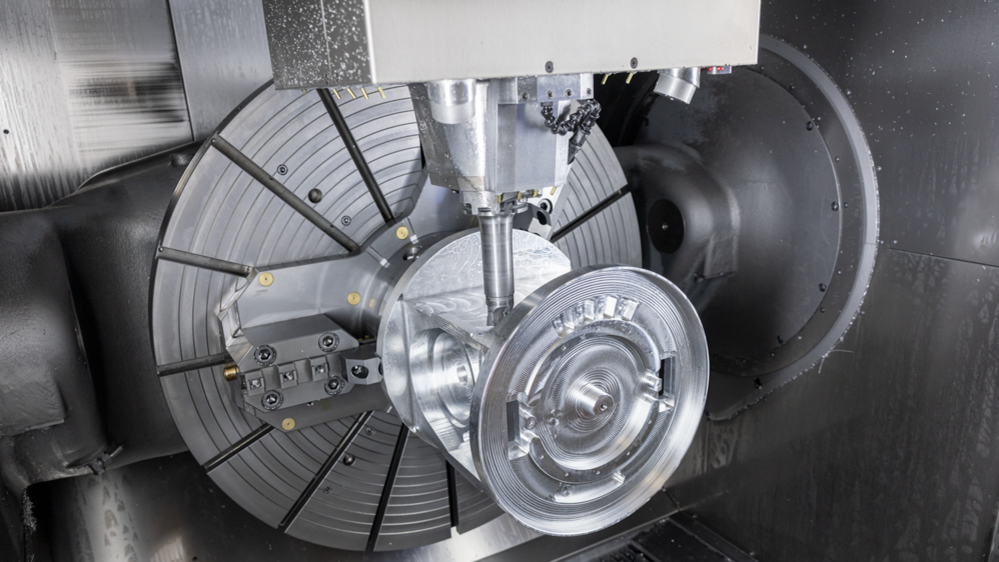
Schritt für Schritt entsteht die Bauteilgeometrie: Die C 62 MT bearbeitet das Werkstück mit hoher Präzision. -
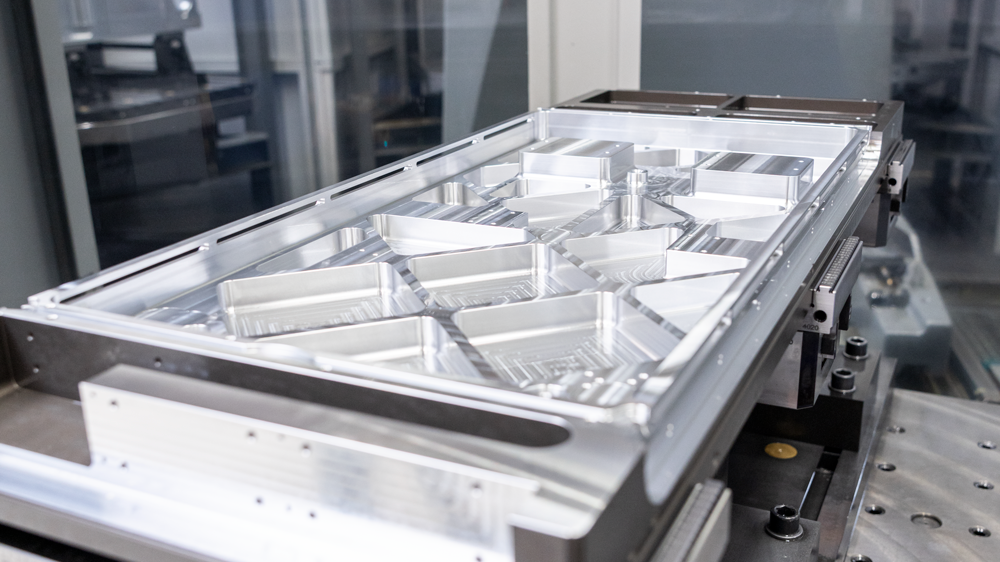
Während die Maschine zerspant, lässt sich das nächste Werkstück bereits rüsten. -
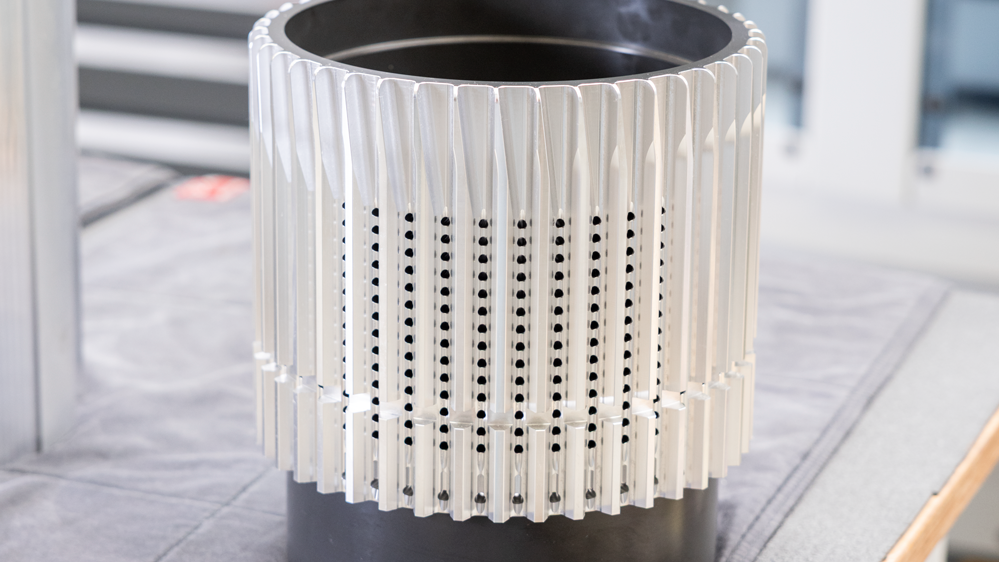
Neben der Maßhaltigkeit legen die Kunden auch Wert auf perfekte Oberflächen.
Viele Branchen, kleine Losgrößen, enge Vorgaben
Fast 10.000 Quadratmeter Produktionsfläche, rund 75 CNC-Bearbeitungszentren und Bauteile für Laser-, Analyse- und Medizintechnik, Halbleiterindustrie und Maschinenbau: Bei Ossenbrüggen trifft eine große Fertigung auf eine breite Teilevielfalt. Zwischen kleinen Serien und großen Bauteilen muss das Unternehmen jeden Auftrag sicher und wirtschaftlich durch den Prozess bringen.
Die Ossenbrüggen Feinwerktechnik GmbH & Co. KG wurde 2000 gegründet und sitzt heute in Moorrege, nordwestlich von Hamburg. Sie beschäftigt circa 240 Mitarbeitende und zerspant Aluminium, Edelstahl, Stahl, Buntmetalle, Kunststoffe und gelegentlich Titan. Bei den Losgrößen reicht das Spektrum von Prototypen über kleine Vorserien bis zu wiederkehrenden Aufträgen mit vielen Werkstücken. „Die Bauteile, egal welcher Größe, sind in den vergangenen Jahren maßlich wesentlich anspruchsvoller geworden“, berichtet Jens Ossenbrüggen, Geschäftsführer und Firmengründer.
Bei Komponenten für die Lasertechnik gelten beispielsweise zusätzliche Vorgaben. Kühlschmierstoff darf nicht lange auf die Oberfläche einwirken, weil Rückstände später ausdampfen. „Das kann Linsen oder Spiegel in Lasersystemen beschädigen“, betont der Geschäftsführer. Solche Anforderungen zeigen, weshalb Ossenbrüggen den Prozess nicht auf die eigentliche Zerspanung reduziert: Reinigung, Materialfluss und Qualitätskontrolle gehören ebenso zur Bauteilsicherheit wie die Bearbeitung selbst.
Lieber stabil als nur schnell
Ossenbrüggen bewertet Prozesse nicht allein anhand der kürzesten Zykluszeit. Ein Programm, das ein Produkt schneller fertigt, kann Nachteile bringen, wenn es Fräskopf und Maschine stärker belastet. Ein Werkzeugbruch in der Nacht stoppt das Bearbeitungszentrum für Stunden. Im schlimmsten Fall wird dabei auch das Bauteil beschädigt. „Wenn das Programm zwei Minuten länger läuft, haben wir vielleicht insgesamt mehr Zeit gebraucht. Dafür kommt es zu keinem Stillstand, und am nächsten Morgen liegen präzise Teile im Speicher des Palettenwechslers“, erklärt Jens Ossenbrüggen. Für den Lohnfertiger zählt damit die verlässliche Gesamtleistung: ein stabiler Prozess, perfekte Ergebnisse und Maschinen, die ihre maximale Laufzeit tatsächlich nutzen.
Wenn der Markt anzieht, steigen die Anfragen häufig kurzfristig. Fertigungsplanung und Kundenbetreuung müssen dann Termine, Maschinenkapazitäten und Laufzeiten neu abstimmen. Eine zusätzliche Anlage soll deshalb nicht nur einen einzelnen Auftrag bearbeiten, sondern Engpässe verringern und Kapazitäten für wechselnde Orders schaffen.
Einheitliche Steuerung erleichtert die Feinplanung
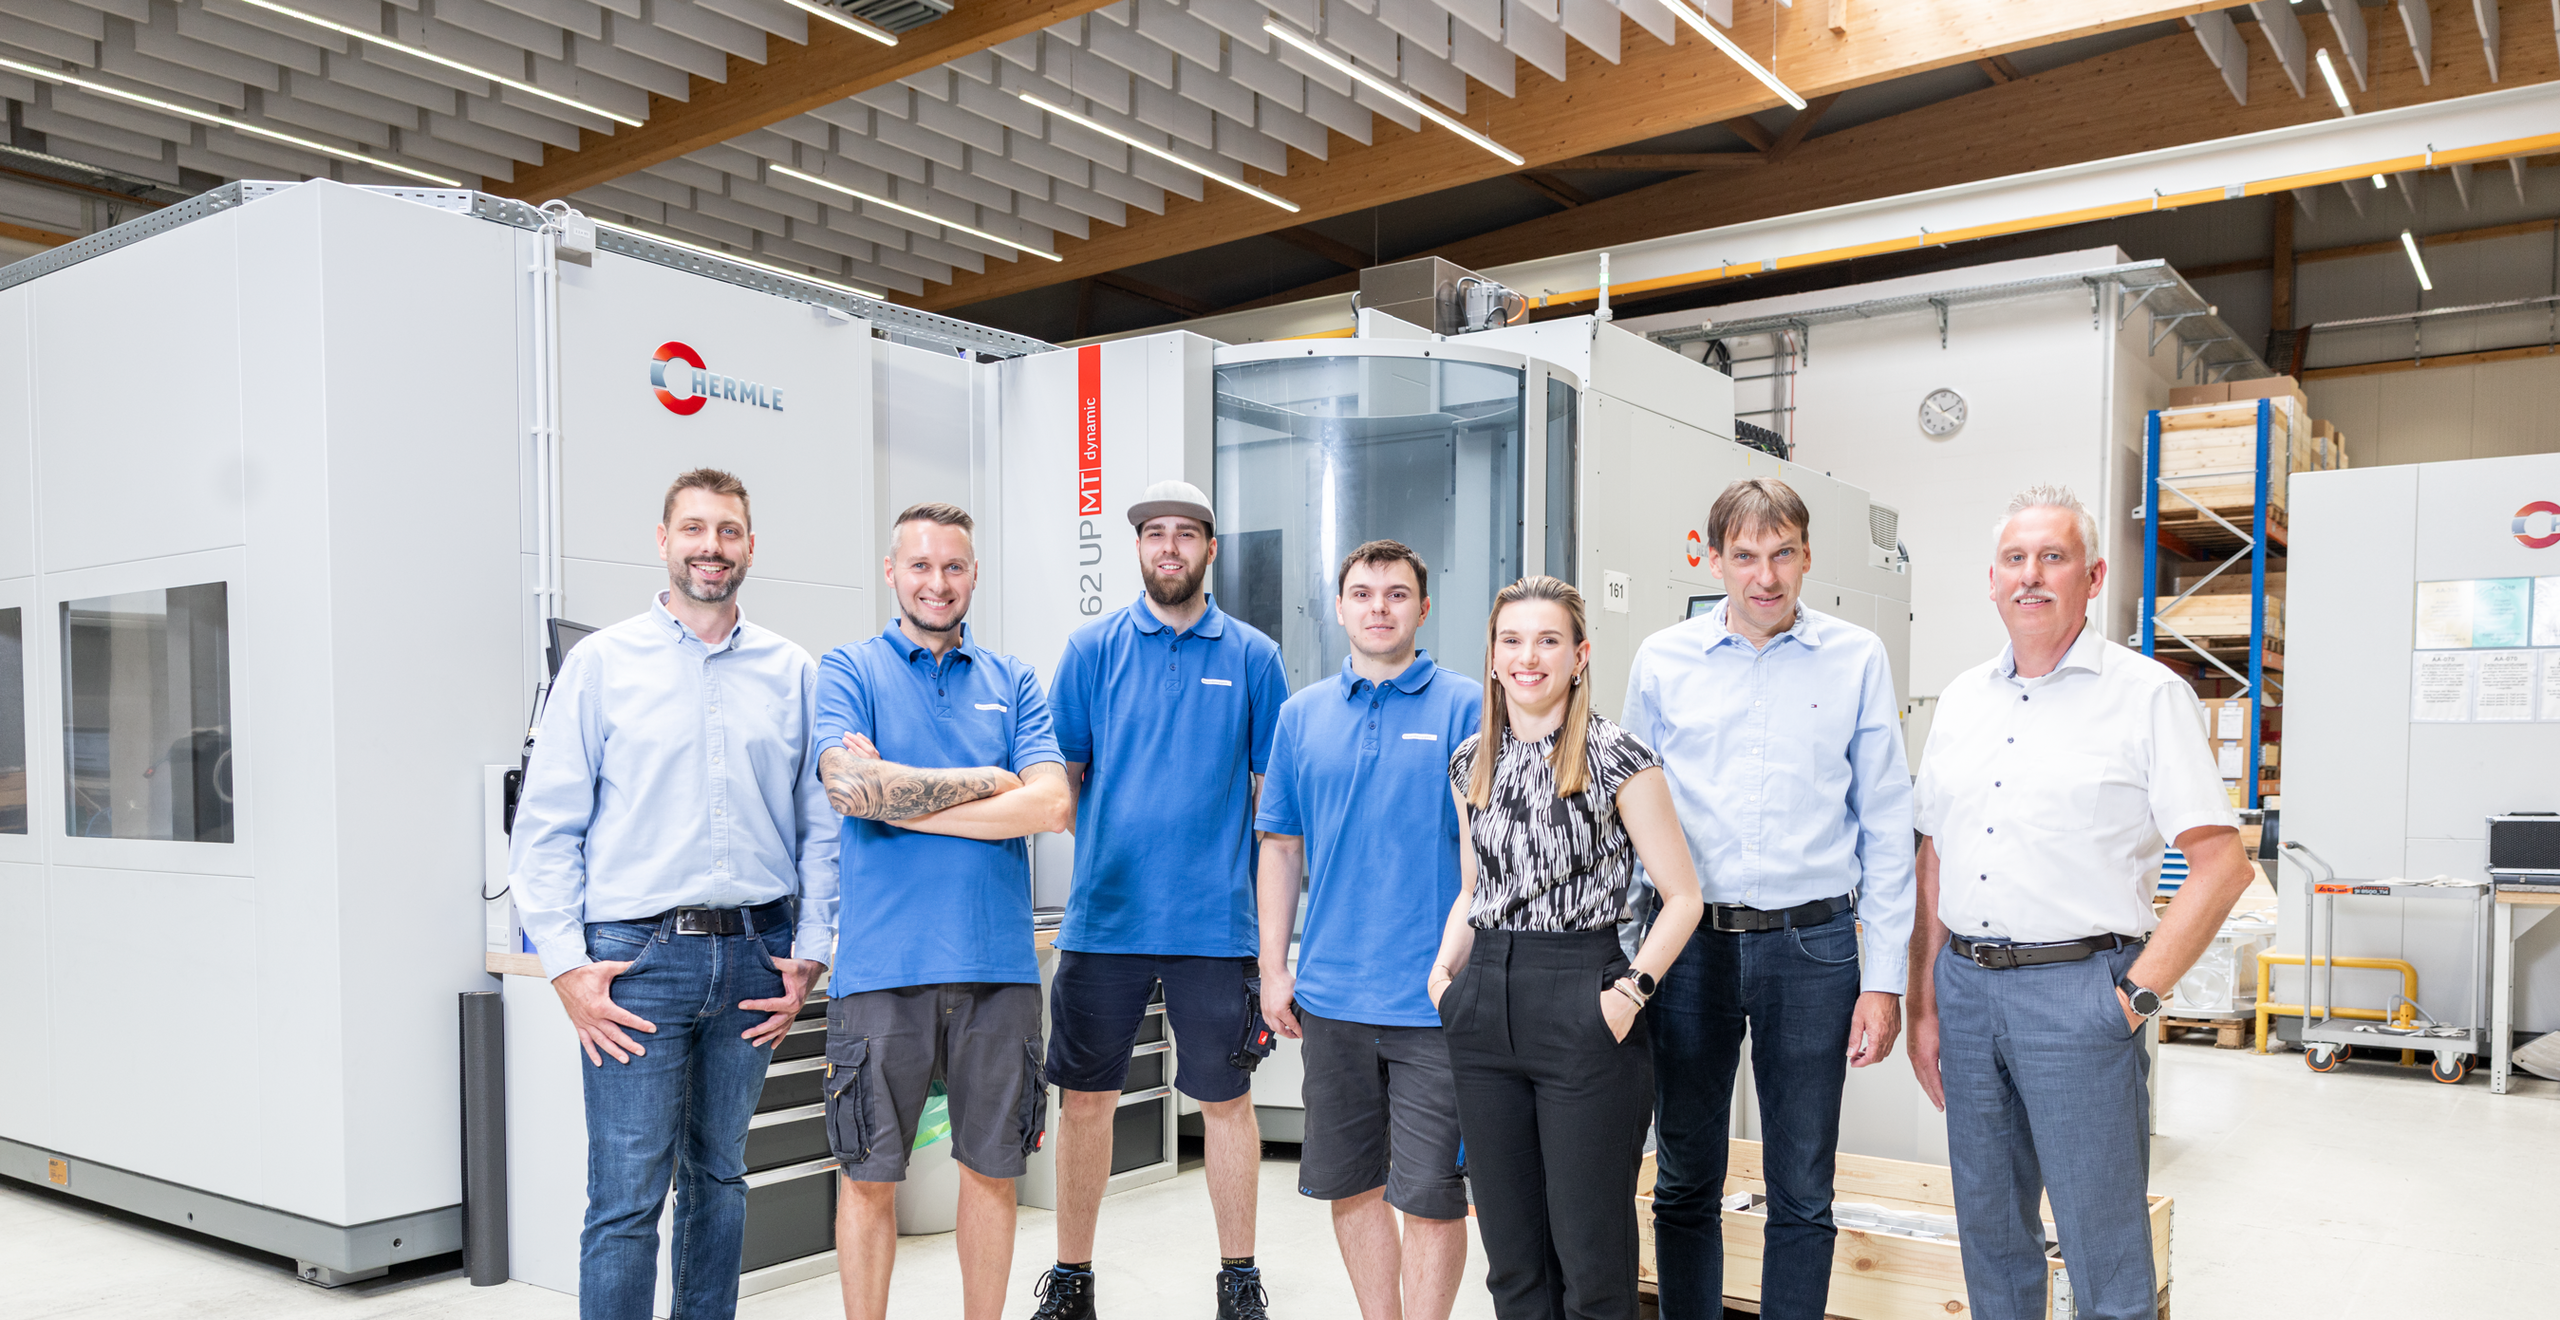
2025 erweiterte Ossenbrüggen seinen Maschinenpark neben einer zweiten C 62 MT um eine C 42 MT GEN2, eine C 32 GEN2 und das Robotersystem RS 05-2. Der Betrieb kann damit Werkstücke verschiedener Größen noch gezielter auf die passenden Maschinen verteilen und den Automatisierungsgrad weiter steigern. Die C 62 MT übernimmt dabei große und komplexe Werkstücke. Sie ist bereits das zweite Bearbeitungszentrum dieses Typs im Unternehmen.
Zum Handlungsspielraum gehört für Jens Ossenbrüggen, bestimmte Maschinentypen mehrfach im Bestand zu führen. Baugleiche oder technisch eng verwandte Fräszentren schaffen Ausweichmöglichkeiten, wenn Auftragsspitzen auftreten oder eine Anlage ausfällt. Für den Lohnfertiger ist diese Reserve ein wichtiger Faktor, denn dadurch kann die Produktion kurzfristige Änderungen auffangen. Die Bedienlogik aller HERMLE-Systeme ist gleich. „So können wir unser Personal sehr flexibel einsetzen“, sagt Produktionsleiter Daniel Kiefer. Das erleichtere die Feinplanung. Auch bei der Steuerung setzt Ossenbrüggen auf einheitliche Abläufe: Alle CNC-Maschinen arbeiten mit Siemens. Die Fachkräfte finden sich dadurch unabhängig vom Bearbeitungszentrum schnell zurecht.
Automatisierte Zerspanung großer Werkstücke
Das Dreh-Fräszentrum C 62 MT bearbeitet Werkstücke bis 2.500 Kilogramm und nimmt Teile mit einem Durchmesser von bis zu 1.200 Millimetern sowie einer Höhe von bis zu 900 Millimetern auf. Das Zusatzmagazin ZM 260 ist als Doppelturm konfiguriert und bietet Platz für 260 Werkzeuge – sie ergänzen damit die 50 in der Maschine. Der Lohnfertiger kann so auch Bearbeitungen mit umfangreichem Werkzeugbedarf vorbereiten, ohne den Prozess wegen eines Werkzeugwechsels außerhalb des Magazins unterbrechen zu müssen. An der neuen C 62 MT bevorratet der adaptierte Palettenwechsler PW 3000 auf acht Plätzen vorbereitete Bauteile. „Die Automation unterstützt unsere Fertigung, indem wir zusätzliche personenlose Stunden schaffen“, sagt Daniel Kiefer.
Bei großen Werkstücken endet die personenlose Laufzeit nicht an der Maschinentür. Auch die Späneabfuhr kann sie begrenzen. Bei intensiver Zerspanung ist ein Auffangbehälter nach etwa zwei Stunden voll. Dann müsste eine Fachkraft den Wagen wechseln, obwohl die Maschine weiterfräsen könnte. „Wir nutzen daher insbesondere für große CNC-Zentren wie die C 62 MT Spänepressen“, sagt Daniel Kiefer. Sie reduzieren das Volumen der Späne auf etwa ein Achtel. Zugleich gewinnt Ossenbrüggen Kühlschmierstoff zurück. Die Briketts lassen sich besser handhaben und wirtschaftlicher verwerten. Das Beispiel macht deutlich: Erst das Zusammenspiel aus Automation, Werkzeugbereitstellung, Paletten, Späneabfuhr, Materialplanung und Qualitätskontrolle schafft die Voraussetzungen für stabile, lange Laufzeiten.