Les copeaux pour impulser le temps de marche
La société Ossenbrüggen Feinwerktechnik usine les grands composants sur un centre HERMLE C 62 MT en version Mill-Turn à 5 axes dans un seul élément de serrage. Cela crée de bonnes conditions pour des tolérances réduites et garantit plus de sécurité et de flexibilité à ce fabricant à façon.
La prochaine pièce attend déjà sur le poste d'équipement pendant que le centre d'usinage à 5 axes fabrique un composant, ce qui prend généralement entre 20 et 40 heures. Pour que ce temps reste productif la nuit et le week-end, il faut que le programme et la machine fonctionnent. Mais ce n’est pas tout, la réserve d’outils, le manipulateur de palettes, l’évacuation des copeaux et le contrôle qualité doivent aussi former un système bien assorti. Chez Ossenbrüggen Feinwerktechnik, tous ces déroulements s’alignent parfaitement au quotidien. Le fabricant à façon usine de grandes pièces avec des tolérances critiques sur un centre HERMLE C 62 MT avec fonction de tournage dans un seul élément de serrage.
L’objectif : le composant ne doit plus passer d’un tour à une fraiseuse. Parce que chaque étape signifie un élément de serrage supplémentaire, de nouvelles tâches de mesure et un risque accru d’écarts de position ou de dommages. « Pour les grandes pièces avec des durées de marche longues et des tolérances de forme et de position étroites surtout, nous voulons éviter ces interfaces », explique Daniel Kiefer, responsable de la production chez Ossenbrüggen. Avant, on tournait, puis on poursuivait sur une fraiseuse. Aujourd’hui, l’entreprise exécute plusieurs étapes d’usinage sur une seule machine.
-
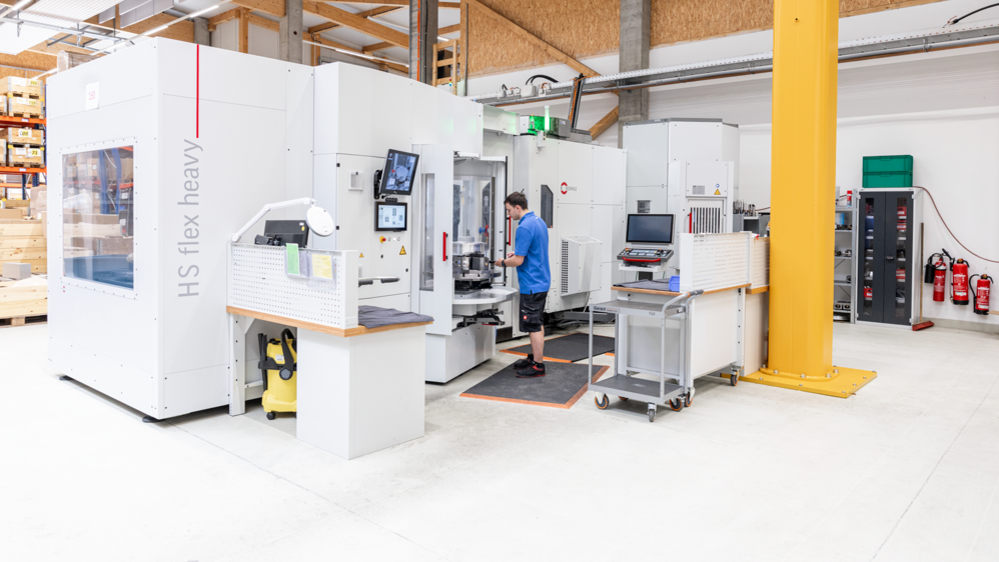
Le C 42 MT combine fraisage et tournage dans un centre d'usinage. -
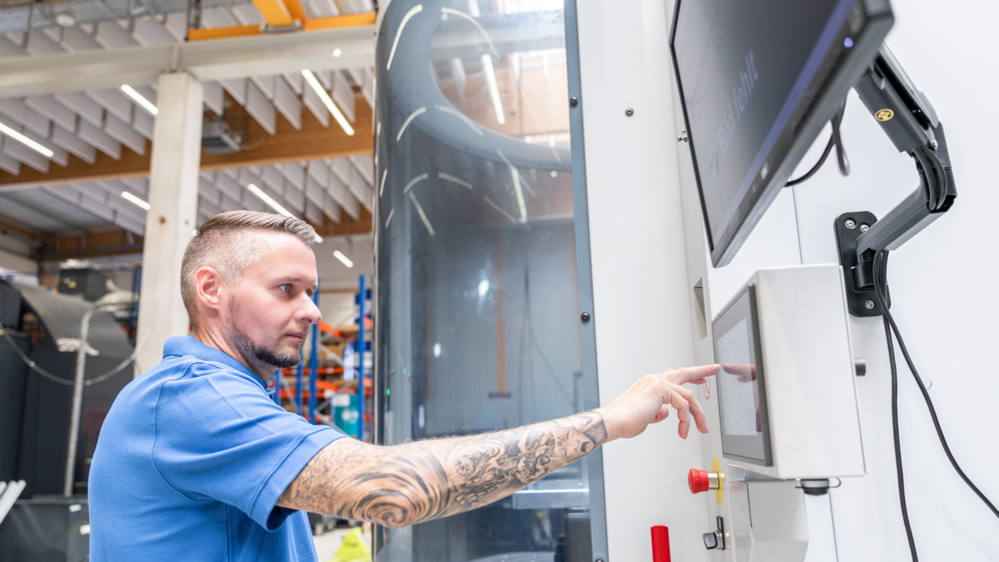
Après le démarrage du programme, le C 62 MT fabrique des composants pendant 20 à 40 heures. -
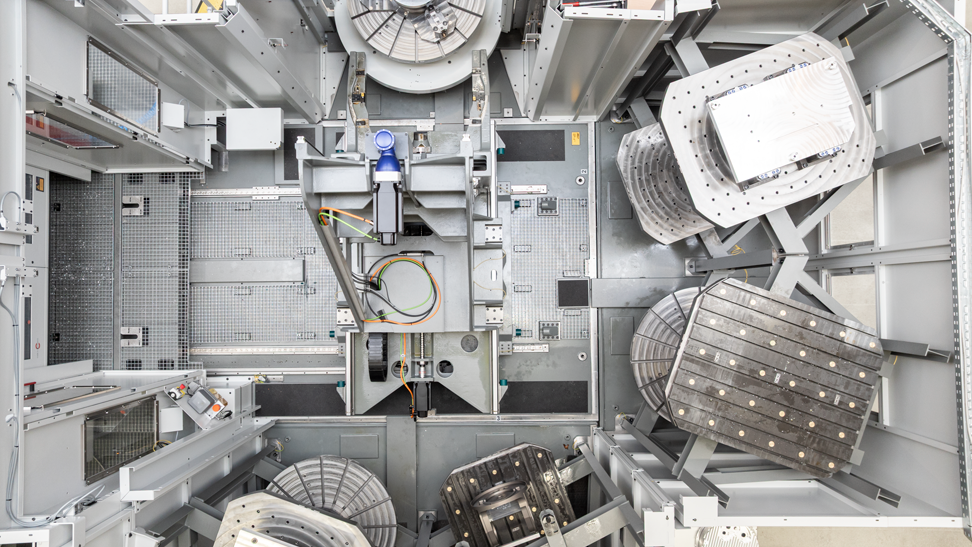
Le changeur de palettes PW 3000 augmente la durée de marche sans personne. -
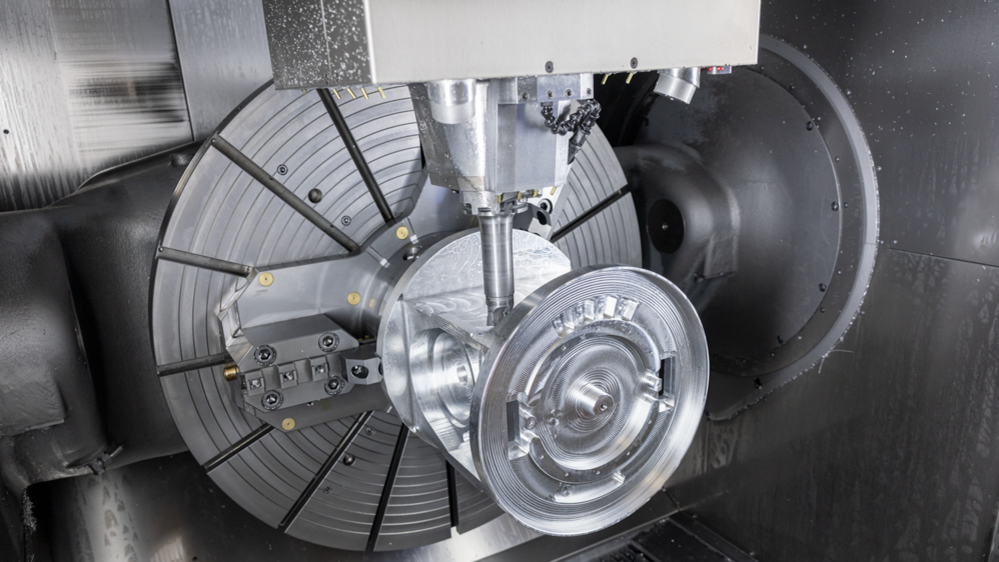
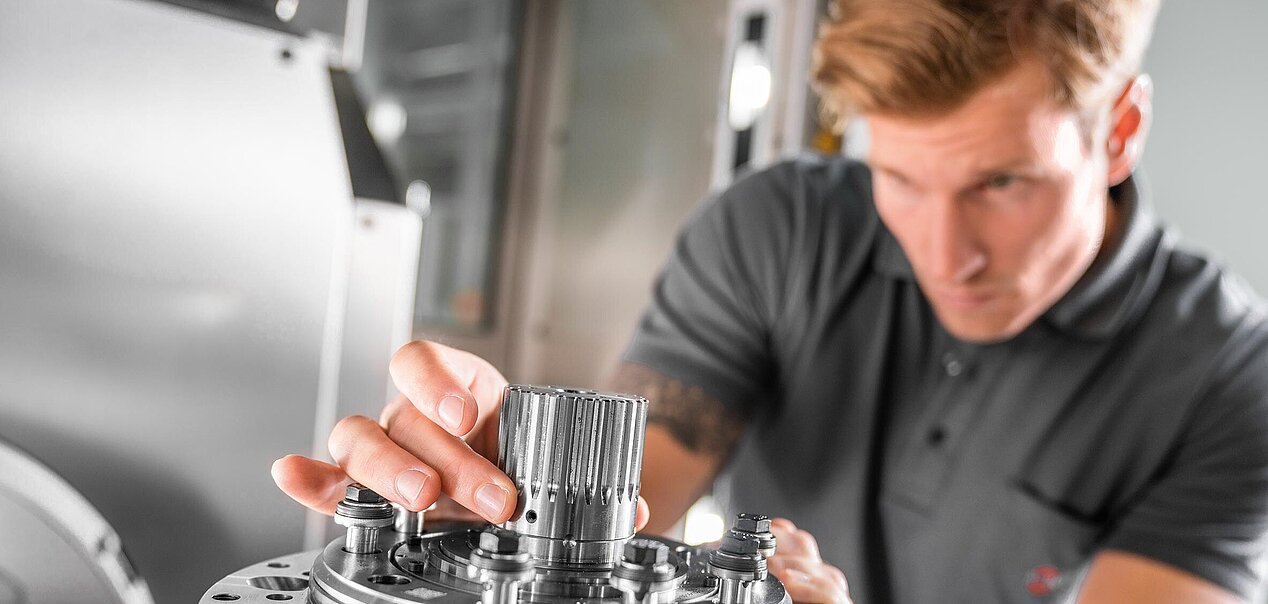
La géométrie du composant est modelée pas à pas : le C 62 MT usine la pièce avec beaucoup de précision. -
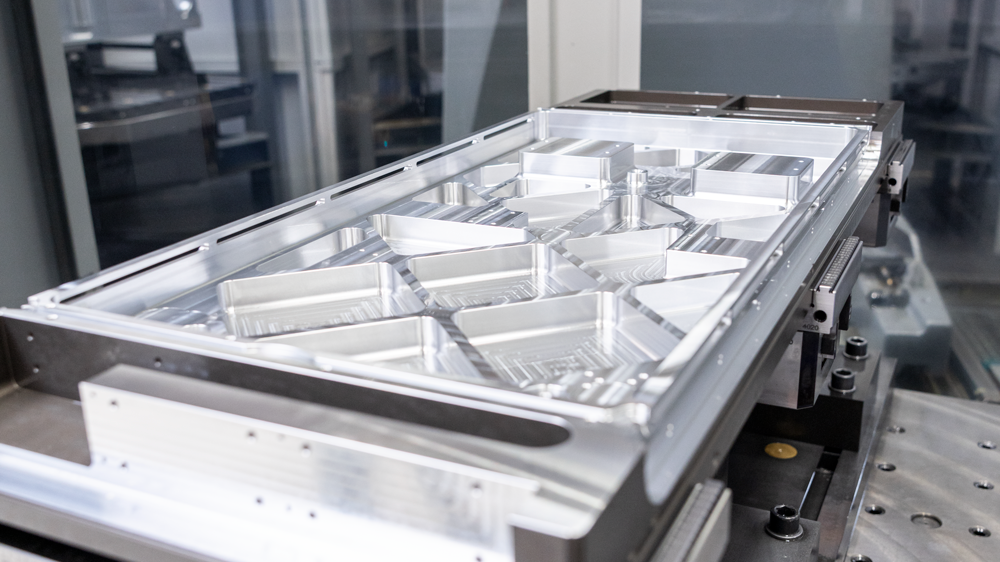
Pendant que la machine usine, on peut déjà équiper la pièce suivante. -
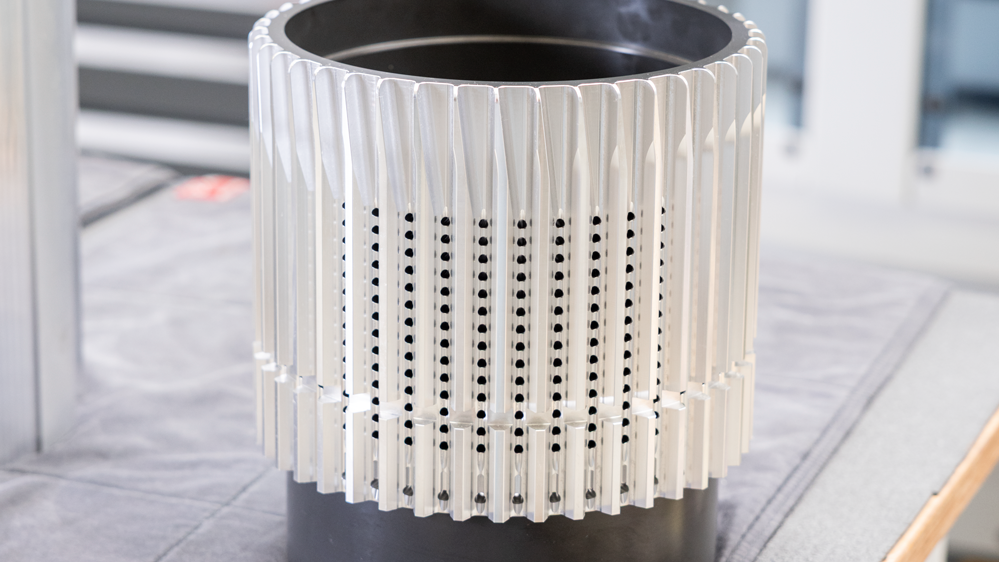
En plus de la stabilité dimensionnelle, les clients veulent aussi des surfaces parfaites.
De nombreuses branches, des petits lots, des prescriptions strictes
Presque 10 000 mètres carrés de production, 75 centres d’usinage CNC et des composants pour la technique laser, d’analyse et médicale, l’industrie des semi-conducteurs et la construction de machines : chez Ossenbrüggen, une grande fabrication signifie une large variété de pièces. Entre les petites séries et les grands composants, l’entreprise doit mener à bien chaque commande sans oublier la rentabilité.
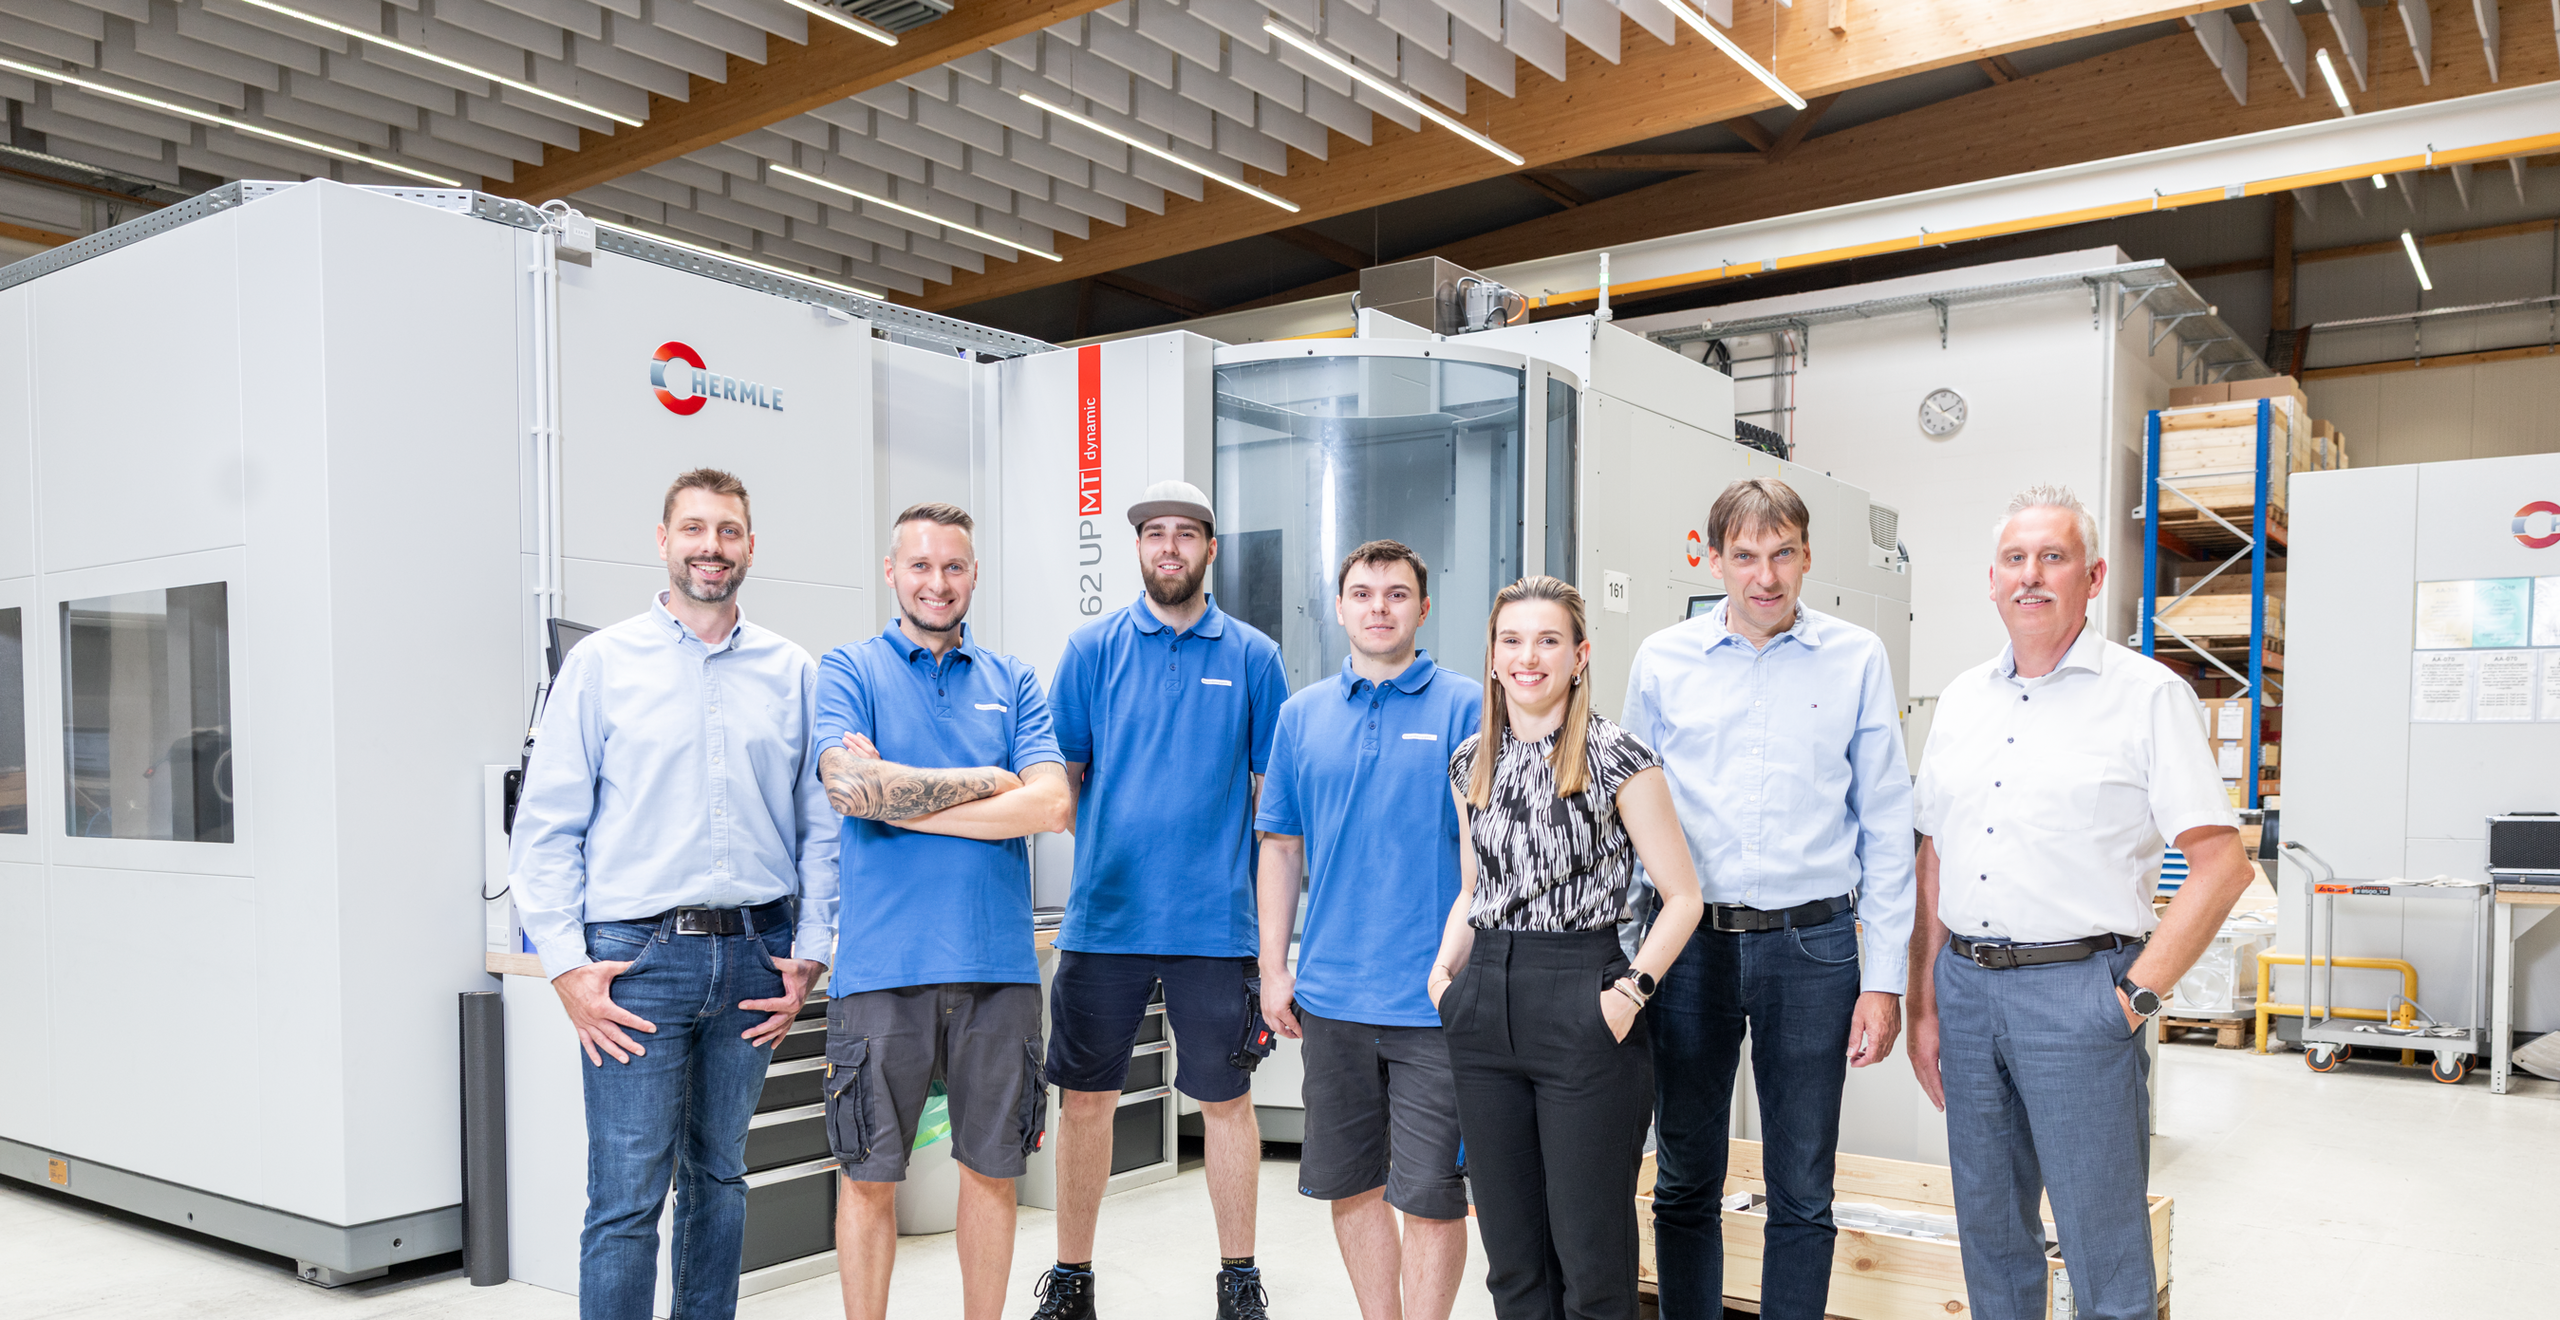
Ossenbrüggen Feinwerktechnik GmbH & Co. KG a été créée en 2000 et son siège se trouve aujourd’hui à Moorrege, au nord-ouest de Hambourg. Elle emploie environ 240 collaboratrices et collaborateurs et usine l’aluminium, l’acier inoxydable, l’acier, les métaux non ferreux, les plastiques et quelquefois le titane. Concernant les tailles de lots, l’éventail va du prototype aux commandes récurrentes avec beaucoup de pièces, en passant par les petites pré-séries. « Quelle que soit leur taille, les composants sont devenus de plus en plus complexes ces dernières années », raconte Jens Ossenbrüggen, directeur et fondateur de la société.
Ainsi, des prescriptions supplémentaires s’appliquent par exemple aux composants pour la technique laser. Le réfrigérant lubrifiant ne doit pas agir longtemps sur la surface, parce que les résidus s’évaporent ensuite. « Ce phénomène peut endommager les lentilles ou miroirs des systèmes laser », souligne le directeur. Ces exigences montrent pourquoi Ossenbrüggen ne réduit pas le processus à l’enlèvement de copeaux en lui-même : le nettoyage, le flux de matières et le contrôle qualité font autant partie de la sécurité des composants que l’usinage en lui-même.
La stabilité avant la rapidité
Ossenbrüggen n’évalue pas les processus selon le seul critère du temps de cycle. Un programme qui fabrique un produit plus vite peut induire des inconvénients s’il sollicite plus la tête de fraisage et la machine. Une rupture d'outil la nuit stoppe le centre d'usinage pour plusieurs heures. Dans le pire des cas, cela peut même endommager la pièce. « Si le programme met deux minutes deux plus, le temps total est certes plus long. Mais cela n’entraîne pas de temps d'arrêt et le lendemain matin, des pièces précises sont dans le magasin du changeur de palettes », explique Jens Ossenbrüggen. Pour le fabricant à façon, c’est la fiabilité générale qui compte : un processus stable, des résultats parfaits et des machines qui exploitent réellement leur durée de marche maximale.
Quand le marché se tend, les demandes arrivent souvent à court terme. La planification de la fabrication et le service clientèle doivent alors réorganiser les délais, les capacités et les durées de marche. Une installation supplémentaire ne doit donc pas seulement pouvoir effectuer une seule commande, mais réduire les goulets d’étranglement et créer des capacités pour de nouvelles commandes.
La commande unifiée facilite la planification
En 2025, Ossenbrüggen a agrandi son parc de machines en y ajoutant en plus d’un deuxième C 62 MT, un C 42 MT GEN2, un C 32 GEN2 et le système de robot RS 05-2. L’usine peut ainsi distribuer les pièces de tailles différentes de manière encore plus ciblée sur les machines adaptées et accroître son degré d’automatisation. Le C 62 MT se charge des grandes pièces complexes. C’est déjà le deuxième centre d'usinage de ce type dans l’entreprise.
Pour Jens Ossenbrüggen, la marge de manœuvre implique d’avoir certains types de machine en plusieurs exemplaires en stock. Des fraiseuses identiques ou techniquement très proches créent des possibilités de contournement en cas de pics de volume ou de panne d’installation. Pour le fabricant à façon, cette réserve représente un critère important, car la production peut ainsi rattraper des changements à court terme. La logique de commande de tous les systèmes HERMLE est la même. « Nous pouvons faire intervenir notre personnel de manière flexible », explique le responsable production, Daniel Kiefer. Cela facilite la planification détaillée. Pour la commande aussi, Ossenbrüggen mise sur des déroulements unifiés : toutes les machines CNC travaillent avec Siemens. Les personnes qualifiées s’habituent donc rapidement, peu importe le centre d'usinage sur lequel elles travaillent.
Enlèvement automatisé de copeaux pour les grandes pièces
Le centre de tournage-fraisage C 62 MT usine des pièces jusqu’à 2500 kilogrammes et accepte les pièces d'un diamètre jusqu’à 1200 millimètres et d'une hauteur de jusqu’à 900 millimètres. Le magasin supplémentaire ZM 260 est configuré en mode double tour et peut accueillir 260 outils, complétés par les 50 outils disponibles dans la machine. Le fabricant à façon peut ainsi préparer les usinages avec un besoin élevé en outils sans devoir interrompre le processus à cause d’un changement d'outil en dehors du magasin. Sur le C 62 MT, le changeur de palettes PW 3000 adapté met les composants préparés à disposition sur huit postes. « L’automation soutient notre fabrication en créant des heures de travail en plus sans personne », déclare Daniel Kiefer.
Dans le cas des grandes pièces, la durée de marche sans personne ne s’arrête pas à la porte de la machine. Elle peut aussi être limitée par l’évacuation des copeaux. Lorsque l’enlèvement des copeaux est intense, un récipient collecteur se remplit en deux heures environ. Il faudrait alors une personne qualifiée pour remplacer le chariot alors que la machine pourrait poursuivre le fraisage. « Pour les grands centres CNC comme le C 62 MT, nous utilisons donc des presses à copeaux », raconte Daniel Kiefer. Celles-ci réduisent le volume des copeaux à environ un huitième. Et cela permet à Ossenbrüggen de récupérer du réfrigérant lubrifiant. Les briquettes sont plus faciles à manipuler et se revalorisent de manière plus rentable. L’exemple le montre : il faut une interaction entre l’automation, la mise à disposition des outils, les palettes, l’évacuation des copeaux, la planification du matériel et le contrôle qualité pour créer les conditions idéales à des longues durées de marche stables.