CNC-Fräse: Präzision ist gut, stabile Präzision ist besser.
Ein perfektes Werkstück ist noch kein Beweis für einen perfekten Fertigungsprozess. Interessanter ist, ob das hundertste Bauteil unter veränderten Bedingungen noch genauso maßhaltig die Maschine verlässtwie das erste.
Denn darinzeigt sich eine Qualität moderner CNC-Fertigung, die sich nicht nur an Vorschub, Achszahl oder Bearbeitungszeit festmachen lässt:Prozessrobustheit.Eine leistungsfähige CNC‑Fräse muss schließlich auch unter wechselnden Bedingungen präzise fräsen. Sie muss mit Veränderungen umgehen, die während eines realen Fertigungsprozesses auftreten können.
Werkzeuge verschleißen. Maschinen erwärmen sich. Materialeigenschaften unterscheiden sich innerhalb definierter Grenzen. Aufträge wechseln. Laufzeiten verlängern sich. Aus vielen kleinen Einflüssen kann am Ende eine relevante Abweichung entstehen. Für die industrielle Produktion lautet die entscheidende Frage deshalb nicht nur: Wie genau kann eine Fräsmaschine arbeiten? Sondern: Wie stabil hält sie diese Genauigkeit?
Stabile Prozesse müssen Veränderungen ausgleichen können
Auf dem Datenblatt erscheinen die Bedingungen eindeutig. In der Produktion sind sie dynamisch.Schon während eines einzelnen Auftrags verändert sich das System aus Maschine, Werkzeug und Werkstück. Ein Fräser, der mehrere Bearbeitungszyklen absolviert hat, besitzt nicht mehr exakt denselben Zustand wie zu Beginn. Durch Antriebe, Spindel und Zerspanung entsteht Wärme. Kühlschmierstoff, Umgebung und Betriebsdauer beeinflussen das thermische Verhalten. Gleichzeitig wirken bei jeder Bearbeitung Kräfte auf Werkzeug und Werkstück.
Keine dieser Veränderungen muss für sich genommen problematisch sein. Entscheidend ist vielmehr, wie gut das gesamte System damit umgehen kann.Das verschiebt auch die Perspektive auf Präzision. Ein einzelnes hochgenaues Ergebnis demonstriert, was technisch möglich ist. Ein robuster Prozess zeigt dagegen, wie zuverlässig sich diese Qualität im Produktionsalltag reproduzieren lässt.
Thermik: Wenn wenige Grad einen Unterschied machen
Fräsmaschinen bestehen aus Bauteilen und Materialien, deren geometrische Eigenschaften sich bei Erwärmung in geringem Umfang verändern.BeiBearbeitungen mit engen Toleranzen können aberschonminimale Veränderungen relevant sein.Thermische Stabilität gehört deshalb zu den zentralen Voraussetzungen einer zuverlässigen Zerspanung. Dabei geht es nicht nur um Kühlung, sondernauchum Konstruktion, Temperaturführung und darum,wie einzelne Komponenten aufeinander abgestimmt sind.
Wechselnde Betriebszustände gehören zum Fertigungsalltag: Eine Maschine kann morgens aus einem anderen thermischen Zustand starten als nach mehreren Stunden Fertigung. Außerdem unterscheiden sich die Belastungen zwischen intensiver Zerspanung und weniger anspruchsvollen Bearbeitungsschritten.Für einen robusten Prozess kommt es deshalb darauf an, dass sich solche Veränderungen möglichst wenig auf das Ergebnis am Werkstück auswirken.
Das Werkzeug: Jeder Span hinterlässt Spuren
Auch das Werkzeug ist keine konstante Größe.Jeder Eingriff in das Material beansprucht seine Schneiden. Mit zunehmender Einsatzdauer kann sich Verschleiß auf Schnittkräfte, Oberflächen und Maßhaltigkeit auswirken. Hinzu kommt: Unterschiedliche Werkzeuge stellen unterschiedliche Anforderungen an Drehzahl, Vorschub und Bearbeitungsstrategie.
Werkzeugzustand, reproduzierbare Werkzeugwechsel und eine realitätsnahe Prozessplanung sind in der CNC-Fertigung grundsätzlich relevant – je höher aber die Anforderungen an das Bearbeitungsergebnisund je länger die automatisierten Laufzeiten, desto stärkerrücken diese Faktoren in den Fokus.
Kleine Losgrößen sicher beherrschen
Mit zunehmender Variantenvielfalt verändert sich auch, was Prozessstabilität leisten muss. Bei komplexen Bauteilen treffen bereits innerhalb einer Bearbeitung unterschiedliche Einflussgrößen aufeinander: Mehrere Achsen müssen koordiniert arbeiten, verschiedene Flächen können unterschiedliche Werkzeuge und Bearbeitungsstrategien erfordern, gleichzeitig müssen Aufspannung und Werkstücklage zuverlässig erhalten bleiben.
Bei kleinen Losgrößen kommt eine weitere Ebene hinzu.Statt einen einmal eingerichteten Prozess möglichst lange konstant zu halten, muss die Produktion unterschiedliche Prozesse zuverlässig beherrschen. Anderes Material, neue Werkzeuge, veränderte Aufspannungen oder ein anderes CNC-Programm verändern die Randbedingungen der Bearbeitung ständig.
Die Herausforderung verschiebt sich damit von der Stabilität eines einzelnen Prozesses hin zur reproduzierbaren Beherrschung vieler unterschiedlicher Prozesse. Je häufiger Aufträge wechseln, desto wichtiger sind eindeutig definierte Daten, reproduzierbare Abläufe und ein Maschinenverhalten, das sich verlässlich einschätzen lässt.Prozessstabilität und flexible Fertigung stehen deshalb nicht im Widerspruch.Im Gegenteil: Gerade bei hoher Variantenvielfalt zeigt sich Prozessrobustheit darin, wie sicher eine Fertigung von einem Bearbeitungsfall in den nächsten übergeht.
Prozessgrenzen vor Spitzenwerten
Bei der Prozessoptimierung liegt es nahe, zunächst Leistungsparameter wie Vorschub, Drehzahl oder Materialabtrag auszureizen.Doch ein Prozess, der nahe an seiner technischen Grenze arbeitet, kann empfindlicher auf Abweichungen reagieren.Für den industriellen Einsatz zählt deshalb ein belastbares Prozessfenster. Innerhalb dieses Bereichs sollen Werkstücke mit der geforderten Qualität entstehen, auch wenn sich einzelne Einflussgrößen leicht verändern. Das macht Prozesswissen so wichtig. Moderne Werkzeugmaschinen schaffen enorme technische Möglichkeiten. Doch erst die richtige Abstimmung von Maschine, Werkzeug, Material und Bearbeitungsstrategie übersetzt dieses Potenzial in einen stabilen Fertigungsprozess.
Fazit: Die beste Präzision ist die, auf die man sich verlassen kann
Die Entwicklung der CNC-Technik lässt sich alsolängst nicht nur mit höheren Geschwindigkeiten, zusätzlichen Funktionen oder immer komplexeren Bearbeitungsmöglichkeiten beschreiben. Ein mindestens genauso wichtiger Fortschritt besteht darin, Fertigungsprozesse besser zu verstehen, zu überwachen und dauerhaft unter Kontrolle zu halten.
Denn thermische Einflüsse, Werkzeugverschleiß, wechselnde Werkstücke und unterschiedliche Betriebszustände gehören zum Alltag industrieller Fertigung. Prozessrobustheit bedeutet, solche Veränderungen von Beginn an mitzudenken und den Prozess bestmöglich darauf auszurichten.
Für die Bewertung einer CNC rücken damit andere Kriterien in den Vordergrund als reine Spitzenwerte. Gefragt ist, ob sie auch unter wechselnden Bedingungen und über lange Einsatzzeiträume präzise und verlässlich arbeitet.
Weitere Artikel

Die CNC-Technik: Ein großer Fortschritt seit den 60ern
Die CNC-Technik hat die Produktion mit Werkzeugmaschinen entschieden geprägt: Schnellere und präzisere Bearbeitung stehen jetzt an der Tagesordnung.
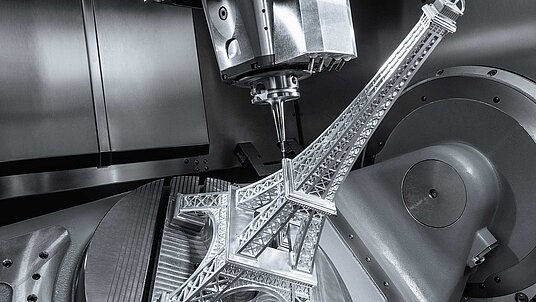
Spindel-Maschinenbau und Werkzeugherstellung
Im Spindel-Maschinenbau sind Merkmale wie eine kompakte Bauformen, geringe Geräuschemission, einfache Wartung und hohe Zuverlässigkeit gefragt.
Die CNC-Steuerungsarten – eine Unterscheidung
Je nach Anwendungsgebiet müssen wir zwischen den verschiedenen CNC-Steuerungsarten auswählen. Die Optionen: Punkt-, Strecken- und Bahnsteuerung.