Wenn die CNC-Fräsmaschine wartet: Der unterschätzte Faktor Maschinenzeit
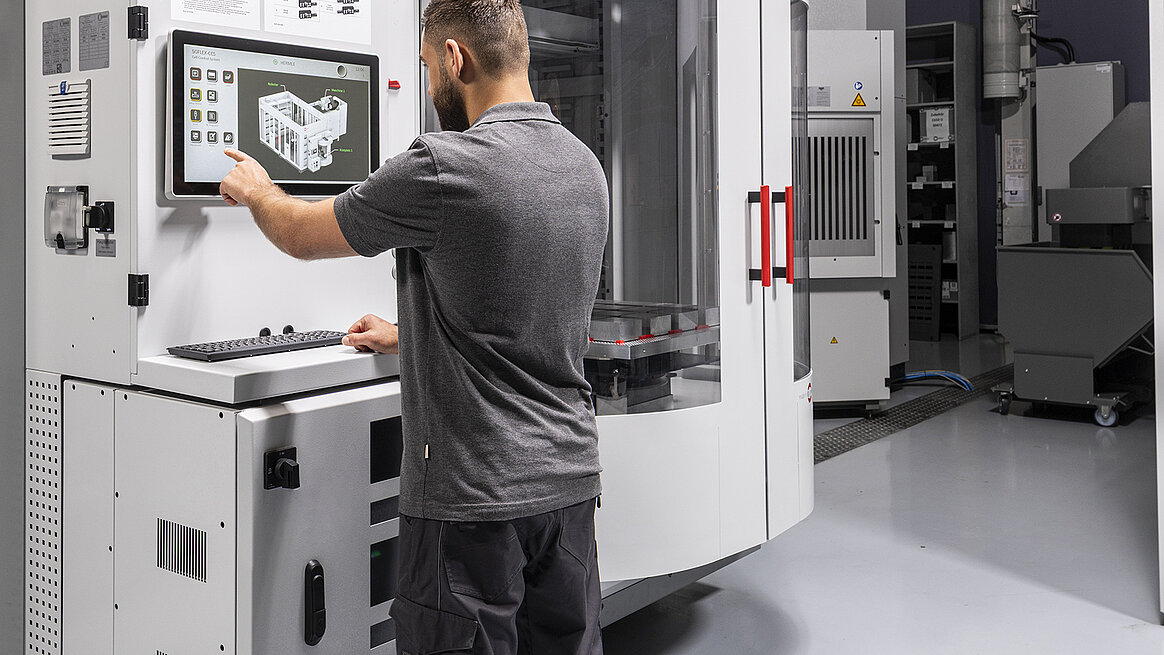
Eine Maschine kann schnell sein und trotzdem zu wenig produzieren. Was auf den ersten Blick widersprüchlich klingt, gehört zum Alltag in der industriellen Fertigung. Denn für die Produktivität einer CNC-Fräsmaschine ist nicht nurausschlaggebend, welche Dynamik sie während der eigentlichen Bearbeitung erreicht.Genauso wichtig ist die Frage, wie viel Zeit überhaupt mit Zerspanung verbracht wird.
Werkzeuge bereitstellen, Werkstücke rüsten, Programme prüfen, Material zuführen, Aufträge wechseln: Rund um das eigentliche Fräsen entstehen zahlreiche Arbeitsschritte, in denen die Maschine nicht oder nur eingeschränkt produktiv ist. Diese Nebenzeiten gewinnen an Bedeutung, wenn Unternehmen mehr aus ihrer vorhandenen Fertigungskapazität herausholen möchten.
Der Blick richtet sich also nicht nur auf die eigentliche Bearbeitung, sondern auch auf das Zusammenspiel des gesamten Fertigungsablaufs. In diesem Artikel geht es deshalb darum,
- welche Tätigkeiten tatsächlich Maschinenzeit beanspruchen müssen und welche sich parallel organisieren lassen,
- welche Anforderungen eine zunehmend autonome Fertigung an stabile Abläufe stellt und
- warum neben der Auslastung auch die Planbarkeit der Maschinenzeit zählt.
Wer sich zuerst allgemein über Technik, verschiedene Fräsverfahren und Anwendungen informieren möchte, findet bei HERMLE weiterführende Informationen zur CNC-Fräsmaschine und ihrem Einsatz in der industriellen Fertigung.
Maschinenzeit ist nicht automatisch produktive Zeit
Wer die Leistung einer CNC-Fräsmaschine beurteilen möchte, kann dafür verschiedene technische Kennzahlen heranziehen. Im Betriebkommt jedoch eine weitere Größe ins Spiel: Wie viel der verfügbaren Zeit fließt tatsächlich in die Bearbeitung von Werkstücken?
Eine Maschine kann technisch verfügbar sein und trotzdem stehen. Vielleicht ist ein Werkstückwechsel erforderlich, Fertigungsdaten müssen geprüft oder der nächste Auftrag eingerichtet werden. Für sich genommen beanspruchen diese Schritte meist nur wenig Zeit. Über einen Arbeitstag hinweg können sich solche Unterbrechungen jedoch zu relevanten Nebenzeiten summieren.
Das macht sie zu einem interessanten Ansatzpunkt für die Produktionsplanung. Denn eine Verbesserung muss nicht zwangsläufig bedeuten, den Fräsprozess immer weiter zu beschleunigen. Unter Umständen liegt der größere Hebel darin, die Zeit zwischen zwei Bearbeitungen zu verkürzen.
Gute Vorbereitung beginnt außerhalb des Arbeitsraums
Produktivität entsteht nicht erst, wenn der Fräser mit der Zerspanung beginnt, sondern wesentlich früher: Sind benötigte Werkzeuge vorhanden? Ist das Material eindeutig einem Auftrag zugeordnet? Sind Programme und Fertigungsinformationen verfügbar? Ist das Werkstück vorbereitet? Und ist klar, welcher Auftrag als Nächstes auf der Anlage laufen soll?
Je mehr dieser Fragen der Bediener erst unmittelbar an der Maschine klärt, desto mehr Maschinenzeit fließt in organisatorische Aufgaben. Das ist ungünstig, denn während Werkzeuge gesucht, Daten geprüft oder Arbeitsschritte vorbereitet werden, steht das Bearbeitungszentrum häufig nicht für die eigentliche Produktion zur Verfügung.
Nicht jeder Schritt rund um einen Auftrag setzt eine freie Maschine voraus. Lassen sich einzelne Aufgaben bereits während der laufenden Bearbeitung erledigen, verkürzt sich die Zeit zwischen zwei Aufträgen. Der Blick richtet sich damit stärker auf die zeitliche Organisation: Was muss nacheinander erfolgen – und was kann parallel stattfinden?
Der Werkzeugwechsel: Kleine Losgrößen verändern die Rechnung
Besonders konkret zeigt sich das beim Werkzeugwechsel.Beim CNC-Fräsen entscheidet nicht allein die Dauer eines automatischen Werkzeugwechsels darüber, wie effizient der Prozessabläuft. Wesentlich ist auch, ob das benötigte Werkzeug zum richtigen Zeitpunkt verfügbar und einsatzbereit ist.Fehlt ein Werkzeug, stimmt seine Zuordnung nicht oder muss der Anwender erst klären, welche Bestückung für den folgenden Auftrag überhaupt benötigt wird, entsteht Stillstand außerhalb des eigentlichen Bearbeitungsprogramms.
Mit wachsender Variantenvielfalt steigt auch der organisatorische Aufwand. Fertigt ein Unternehmen unterschiedliche Werkstücke in kleinen Losgrößen, sind häufigere Wechsel zu bewältigen als in einer Produktion, in der über längere Zeit identische Teile entstehen. Und häufige Auftragswechsel verlangen entsprechend flexible Abläufe.Die Produktivität moderner CNC-Fräsen hängt deshalb auch davon ab, wie Werkzeugbestand, Auftragsplanung und Maschinenbelegung zusammenspielen. Nicht jedes Optimierungspotenzial befindet sich auf einer Achse oder im Vorschub. Manches steckt schlicht im Ablauf.
Je kürzer die eigentliche Bearbeitungszeit eines Auftrags ist, desto stärker fallen vorbereitende Tätigkeiten anteilig ins Gewicht. Somit verschiebt sich auch die klassische Betrachtung von Produktivität: Es kommt nicht nur darauf an, wie schnell die Maschine fräst, sondern auch darauf, wie schnell der nächste Auftrag auf die Maschine kommt.
Autonomie braucht mehr als Automatisierung
Das spielt vor allem eine Rolle, wenn Bearbeitungszentren längere Zeit mit wenig personellem Eingriff arbeiten sollen. In einer betreuten Schicht können Mitarbeiter unmittelbar reagieren, wenn etwa etwas fehlt oder ein Fehler auffällt. Bei einer mannarm organisierten Fertigung muss der Prozess dagegen auch über längere Zeit stabil laufen.
Automatisierung bedeutet deshalb mehr, als einzelne manuelle Tätigkeiten durch Technik zu ersetzen. Je autonomer die Produktion ausgelegt ist, desto stärker kommt es auf planbare und verlässlich aufeinander abgestimmte Abläufe an. Denn mit abnehmendem personellem Eingriff sinkt zugleich die Möglichkeit, ungeplante Abweichungen unmittelbar aufzufangen.
Kapazitäten verlässlich planen
Eine hohe Auslastung allein sagt noch wenig darüber aus, wie verlässlich sich eine Fertigung steuern lässt. Für die Produktionsplanung zählt genauso, ob Bearbeitungs- und Wechselzeiten ausreichend kalkulierbar sind, um nachfolgende Aufträge sinnvoll einzuplanen.
Gerade bei mehreren Bearbeitungszentren kann eine ungeplante Verzögerung über die einzelne Maschine hinausreichen. Verschiebt sich ein Auftrag, betrifft das möglicherweise auch nachfolgende Bearbeitungsschritte und verfügbare Kapazitäten.
Maschinenzeit hat damit nicht nur eine quantitative Seite. Schwankungen beeinflussen auch, wie belastbar sich vorhandene Kapazitäten einplanen lassen. Je stabiler die Abläufe, desto verlässlicher lässt sich abschätzen, wann eine Maschine für den nächsten Auftrag zur Verfügung steht.
Fazit: Entscheidend ist, was zwischen den Spänen passiert
Bei der Optimierung einer Fertigung liegt der erste Gedanke häufig nahe: schneller fräsen, Vorschub erhöhen, Bearbeitungszeit verkürzen. Doch für die Produktivität zählt mehr als die Geschwindigkeit im Prozess. Wie wirtschaftlich eine CNC-Fräsmaschine ihr technisches Potenzial ausschöpft, hängt zu einem erheblichen Teil von den Abläufen in ihrem Umfeld ab. Oder anders gesagt: Wer besser fräsen will, sollte nicht nur auf den Span schauen – sondern auch auf die Zeit dazwischen.
Weitere Artikel

Die CNC-Technik: Ein großer Fortschritt seit den 60ern
Die CNC-Technik hat die Produktion mit Werkzeugmaschinen entschieden geprägt: Schnellere und präzisere Bearbeitung stehen jetzt an der Tagesordnung.
Spindel-Maschinenbau und Werkzeugherstellung
Im Spindel-Maschinenbau sind Merkmale wie eine kompakte Bauformen, geringe Geräuschemission, einfache Wartung und hohe Zuverlässigkeit gefragt.
Die CNC-Steuerungsarten – eine Unterscheidung
Je nach Anwendungsgebiet müssen wir zwischen den verschiedenen CNC-Steuerungsarten auswählen. Die Optionen: Punkt-, Strecken- und Bahnsteuerung.