Werkzeugmaschinenhersteller setzen verstärkt auf Prozessintegration
In der modernen Fertigung zählt längst nicht mehr nur die Leistungsfähigkeit einer einzelnen Maschine. Werkzeugmaschinenhersteller richten ihren Blick zunehmend darauf, wie sich unterschiedliche Bearbeitungsschritte zu einem möglichst durchgängigen Fertigungsprozess verbinden lassen. Denn selbst eine hochpräzise Werkzeugmaschine arbeitet nicht für sich allein: Werkstücke werden vorbereitet, gespannt, bearbeitet, weitertransportiert und gegebenenfalls auf einer anderen Maschine erneut eingerichtet. Genau an diesen Übergängen setzt ein aktueller Trend der Werkzeugmaschinenindustrie an – die Prozessintegration.
Hier erfahren Sie:
- Wieso Prozessintegration weit über die Leistung einer einzelnen Werkzeugmaschine hinausgeht
- Welche Vorteile die Kombination verschiedener Bearbeitungsverfahren bietet
- Warum weniger Umspannvorgänge für die Prozesssicherheit relevant sind
- Wie sich dadurch die Rolle moderner Bearbeitungszentren verändert
Mehr über aktuelle Entwicklungen im Werkzeugmaschinenbau erfahren Sie in unserem Überblick.
Nicht jede zusätzliche Maschine erhöht die Produktivität
Mehr Maschinen bedeuten mehr Kapazität. Aber bedeuten sie automatisch auch einen besseren Prozess?
Nicht unbedingt. Dennsobald ein Bauteil während seiner Bearbeitung mehrere Stationen durchläuft, entstehen zwangsläufig zusätzliche Schnittstellen. Werkstückemüssentransportiert, erneut positioniert und für den nächsten Arbeitsschritt vorbereitet werden. Zwischen einzelnen Bearbeitungsstufen können außerdem Wartezeiten entstehen.Für Unternehmen lohnt sich deshalb zunehmend ein anderer Blick auf ihre Produktion: Wie viele Übergänge sind tatsächlich notwendig?
Verfahren, die früher räumlich und technisch voneinander getrennt waren, rücken – sofern möglich – näher zusammen. Das Ziel besteht dabei nicht unbedingt darin, jede Bearbeitung auf nur einer Maschine unterzubringen. Entscheidend ist vor allem, technisch sinnvolle Prozesse so miteinander zu kombinieren, dass unnötige Wechsel vermieden werden.Lassen sich bislang getrennte Arbeitsschritte in einem System zusammenführen, kann sich der Bedarf an zusätzlicher Maschinenkapazität und Stellfläche reduzieren. Gleichzeitig sinkt der Aufwand für Rüstvorgänge.
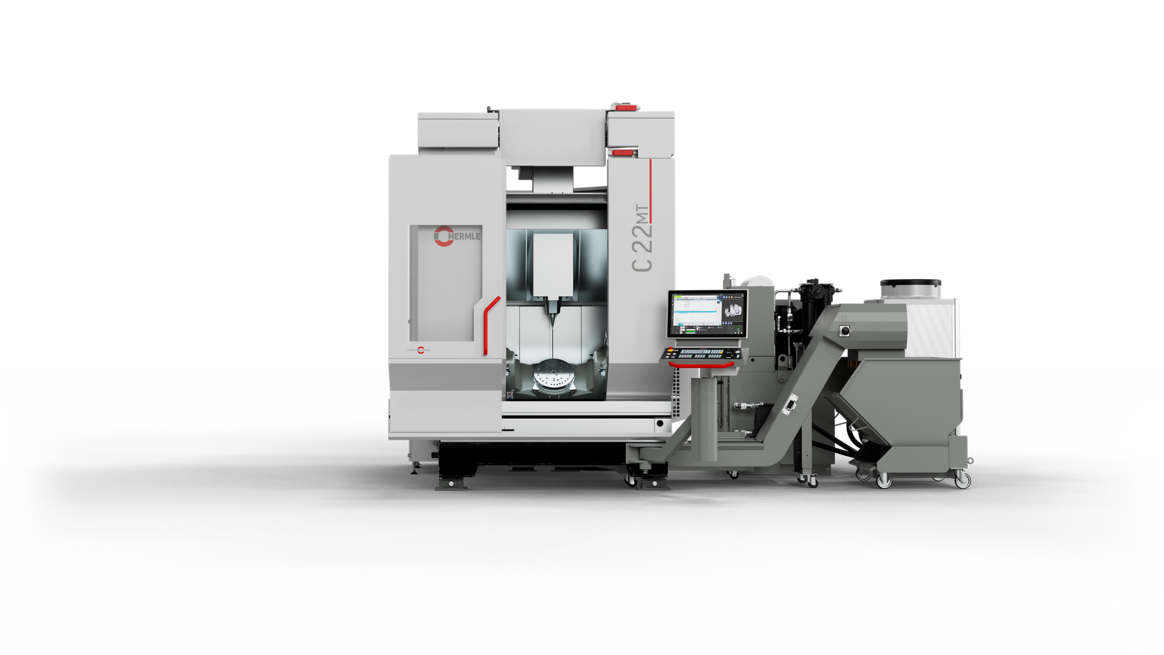
Genau diesen Ansatz verfolgt HERMLE mit der 2026 vorgestellten C 22 MT. Die Mill-Turn-Lösung verbindet unterschiedliche Fertigungstechnologien innerhalb einer Maschine und zielt damit nicht allein auf eine leistungsfähige Bearbeitung, sondern ebenso auf eine wirtschaftlich organisierte Fertigungsumgebung.
Komplettbearbeitung verändert die Logik der Zerspanung
Besonders deutlich ist die Entwicklung dort, wo Fräsen und Drehen zusammenkommen. Anstatt ein Werkstück zunächst auf einer Drehmaschine und anschließend auf einem separaten Bearbeitungszentrum zu fertigen, können geeignete Bauteile verschiedene Bearbeitungsschritte innerhalb eines integrierten Prozesses durchlaufen.
Mehrere Bearbeitungsverfahren in einer Maschine zu vereinen, ist allerdings nicht nur eine Frage zusätzlicher Funktionen. Fräsen und Drehen stellen unterschiedliche Anforderungen an Steifigkeit, Spanntechnik, Achsen und thermische Stabilität. Auch Späneabfuhr und Kühlschmierstoffmanagement müssen auf die kombinierten Prozesse ausgelegt sein.
Bei der C 22 MT zeigt sich dieser konstruktive Anspruch beispielsweise am weiterentwickelten Dreh-Schwenktisch, an der thermischen Stabilisierung der Achsstruktur und an der integrierten Spanntechnik. Auch die Maschinenperipherie ist auf die bei der Mill-Turn-Bearbeitung entstehenden Spanformen und -mengen abgestimmt. Entscheidend ist dabei das Beherrschen der Wechselwirkungen zwischen den unterschiedlichen Bearbeitungsarten: Kräfte, Wärmeeintrag, Spannzustände und Spanbildung verändern sich je nach Prozess – und müssen innerhalb eines gemeinsamen Maschinensystems kontrollierbar bleiben.
Präzision entscheidet sich auch zwischen zwei Arbeitsgängen
Beim ThemaPräzision denktman vielleicht zuerst an Spindel, Werkzeug, Steuerung oder Maschinengeometrie. Doch für das fertige Bauteil zählt nicht nur die Genauigkeit während eines einzelnen Arbeitsschritts.Relevant ist auch, was zwischen zwei Arbeitsschritten passiert.
Muss ein Werkstück ausgespannt, transportiert und erneut eingerichtet werden, entsteht eine weitere Prozessstufe. Je komplexer ein Bauteil und je enger seine Toleranzen, desto relevanter kann es deshalb sein, zusätzliche Aufspannungen zu vermeiden.Damit wird Prozessintegration zu einem Thema der Prozesssicherheit.
Besonders relevant ist dieser Zusammenhang bei Form- und Lagetoleranzen. Bleibt ein Werkstück über mehrere Bearbeitungsschritte hinweg in derselben Aufspannung, müssen Sie bereits definierte Bezugspunkte nicht nach jedem Maschinenwechsel erneut herstellen. Gerade bei komplexen Geometrien kann das dazu beitragen, Abweichungen zwischen einzelnen Bearbeitungsstufen zu reduzieren.
Präzision ist also nicht ausschließlich eine Eigenschaft des einzelnen Fräs- oder Drehvorgangs. Sie entsteht auch dadurch, dass die einmal geschaffenen geometrischen Bezüge über möglichst viele Arbeitsschritte hinweg erhalten bleiben. Genau darin liegt ein wesentlicher Vorteil der Komplettbearbeitung in einer Aufspannung.
Prozessintegration endet nicht im Arbeitsraum
Je mehr Bearbeitungsschritte eine Werkzeugmaschine übernimmt, desto wichtiger wird auch das Umfeld der eigentlichen Zerspanung. Denn eine integrierte Fertigung funktioniert nur dann zuverlässig, wenn Spanntechnik, Werkstückversorgung und Maschinenperipherie mit den zusätzlichen Aufgaben Schritt halten.
Das zeigt sich beispielsweise beim Spannsystem. Bei kombinierten Fräs- und Drehprozessen muss das Werkstück unter unterschiedlichen Belastungen sicher gehalten werden. Eine Überwachung des Spannzustands kann deshalb insbesondere im automatisierten Betrieb eine essenzielle Absicherung schaffen. Bei der C 22 MT ist das Palettenspannsystem direkt in den Maschinentisch integriert und mit einer entsprechenden Spannzustandsüberwachung kombinierbar.
Auch die Automation gehörtzur Prozessintegration. Bearbeitungszentren müssen nicht nur unterschiedliche Technologien beherrschen, sondern sich ebenso in automatisierte Fertigungsumgebungen einbinden lassen. Werkstückhandling, Bevorratung und Bearbeitung greifen dadurch enger ineinander – insbesondere dann, wenn Anlagen über längere Zeiträume mannarm oder automatisiert produzieren sollen.
Für Hersteller von Werkzeugmaschinenerweitert sich damit der Entwicklungsrahmen deutlich. Entscheidend ist nicht allein, wie viele Fertigungstechnologien eine Maschine vereint. Sondernauch, ob daraus ein System entsteht, das diese Technologien auch unter realen Produktionsbedingungen zuverlässig nutzbar macht.
Weitere Artikel

Die CNC-Technik: Ein großer Fortschritt seit den 60ern
Die CNC-Technik hat die Produktion mit Werkzeugmaschinen entschieden geprägt: Schnellere und präzisere Bearbeitung stehen jetzt an der Tagesordnung.
Spindel-Maschinenbau und Werkzeugherstellung
Im Spindel-Maschinenbau sind Merkmale wie eine kompakte Bauformen, geringe Geräuschemission, einfache Wartung und hohe Zuverlässigkeit gefragt.
Die CNC-Steuerungsarten – eine Unterscheidung
Je nach Anwendungsgebiet müssen wir zwischen den verschiedenen CNC-Steuerungsarten auswählen. Die Optionen: Punkt-, Strecken- und Bahnsteuerung.