Große Teile, kleine Toleranzen
Der Präzisionsfertiger Kappler CNC hat die Bearbeitung großer Werkstücke mit drei automatisierten HERMLE-Fräs-/Drehzentren C 62 MT in 5-Achs-Mill-Turn-Ausführung konsequent ausgebaut. Damit zerspant er anspruchsvolle Bauteile präzise und personenarm.
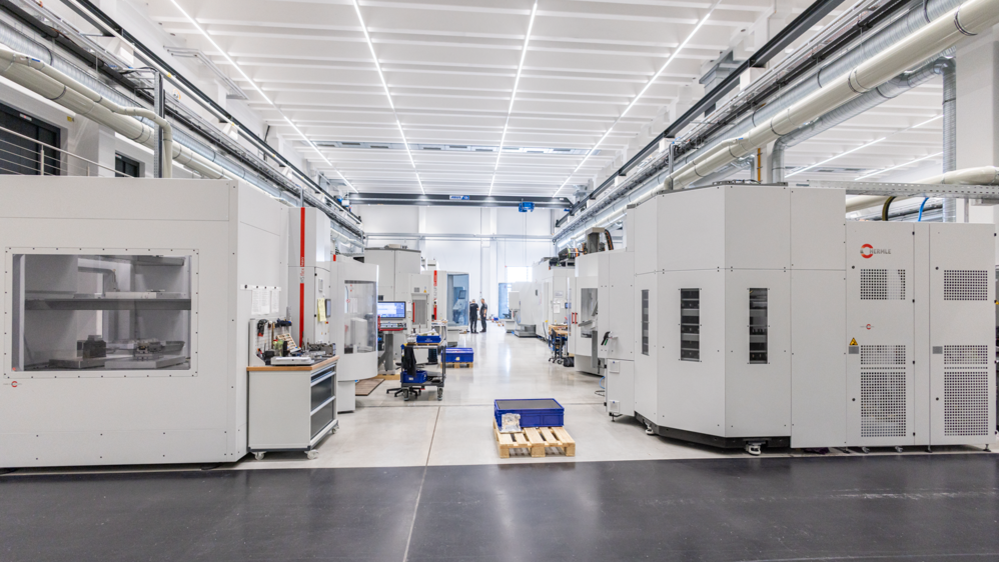
In den Produktionshallen von Kappler CNC ist viel in Bewegung und trotzdem wenig Lärm, obwohl fast alle CNC-Maschinen gleichzeitig laufen und Werkstücke unterschiedlicher Größe zerspanen. Die Fertigung im württembergischen Birkenfeld ist keine Aneinanderreihung einzelner Bearbeitungszentren, sondern ein abgestimmtes System. Die Hallen sind klar gegliedert und klimatisiert. „Durch Temperaturschwankungen dehnen sich Werkstücke aus oder ziehen sich zusammen, Längenmaße stimmen dadurch nicht mehr exakt“, erklärt Geschäftsführer Rainer Gottschling.
Schwingungsgedämpfte Fundamente, eine zentrale Absauganlage und eine automatisiert geregelte Maschinenkühlung bestimmen die Produktionsumgebung. Unter den mehr als 150 CNC-Maschinen befinden sich zahlreiche 5-Achs-Bearbeitungszentren von HERMLE: von kompakten C 22 bis zu großformatigen C 62 MT. Rund 90 Prozent aller Fräsmaschinen sind automatisiert, zum Beispiel mit dem Robotersystem RS L, das drei adaptierte C 42 mit Nachschub versorgt.
-
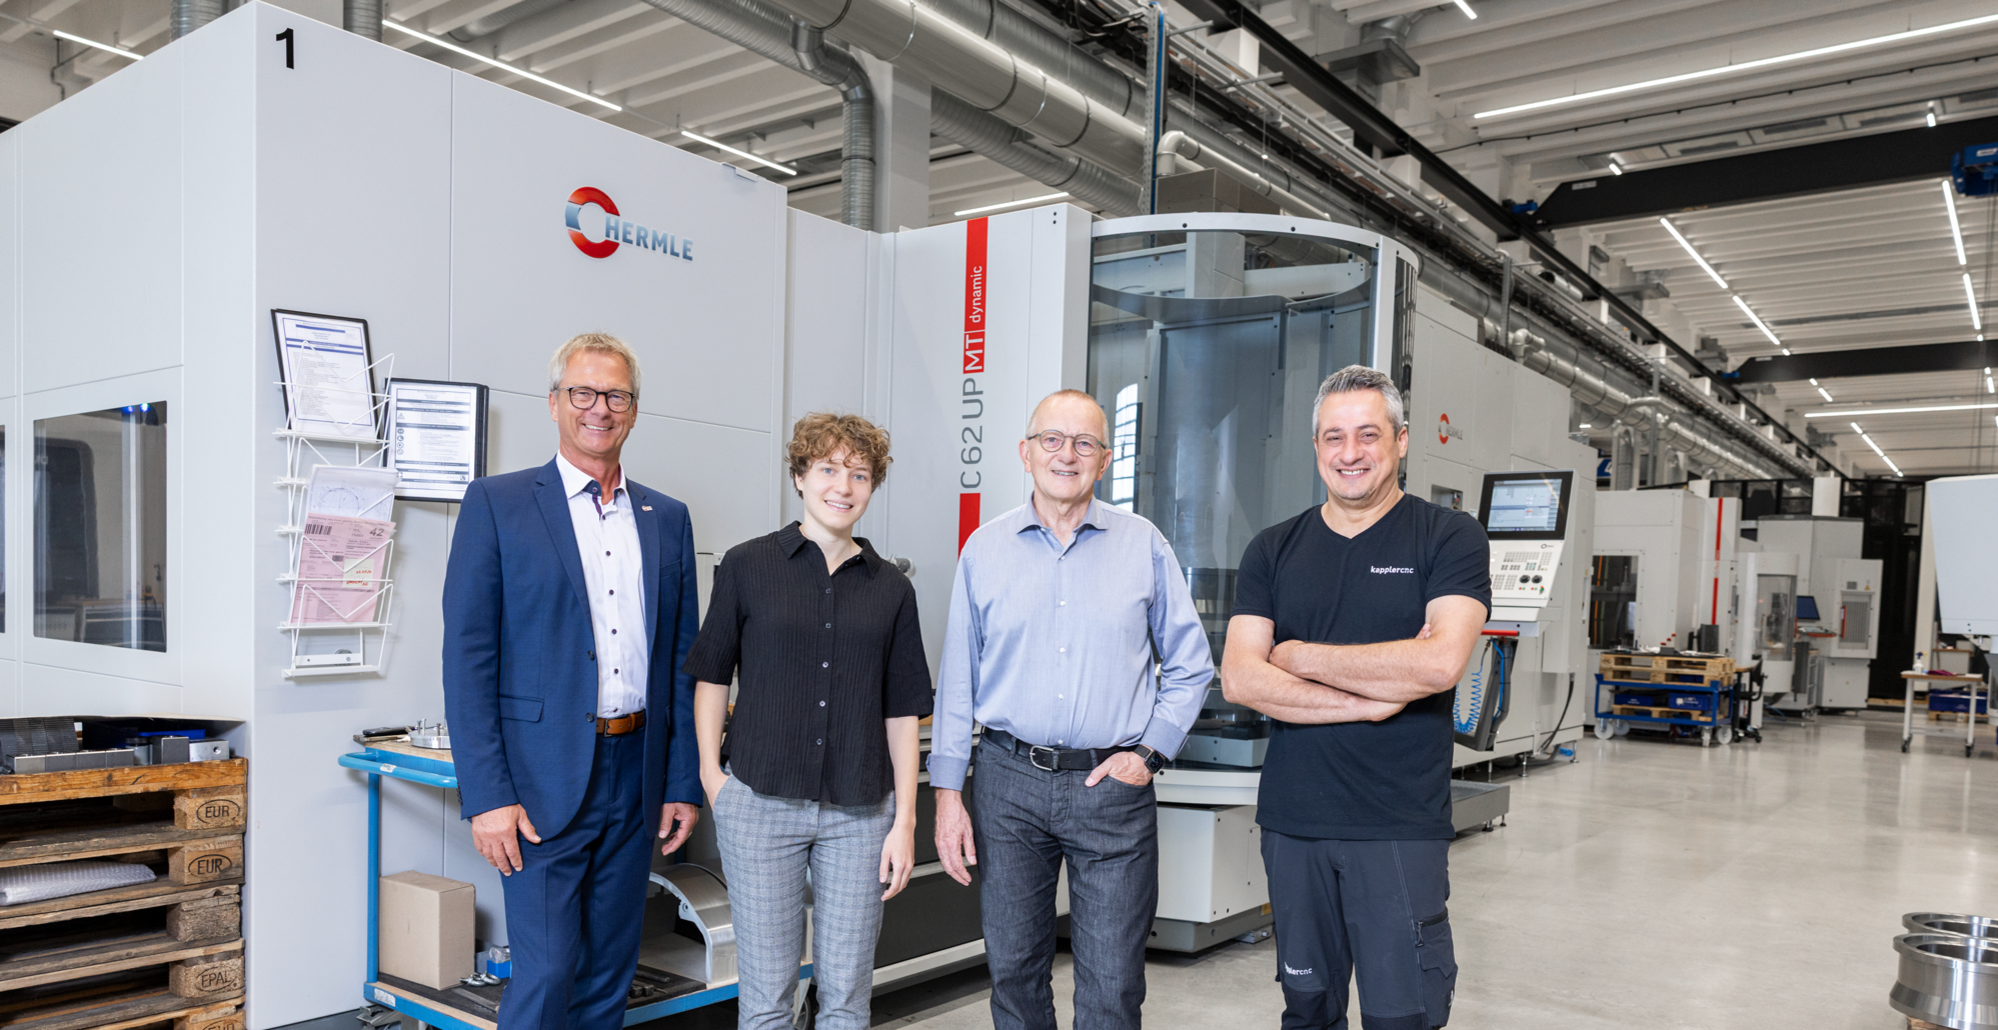
Die automatisierte Fertigung schafft bei Kappler CNC Kapazität über den Schichtbetrieb hinaus. -
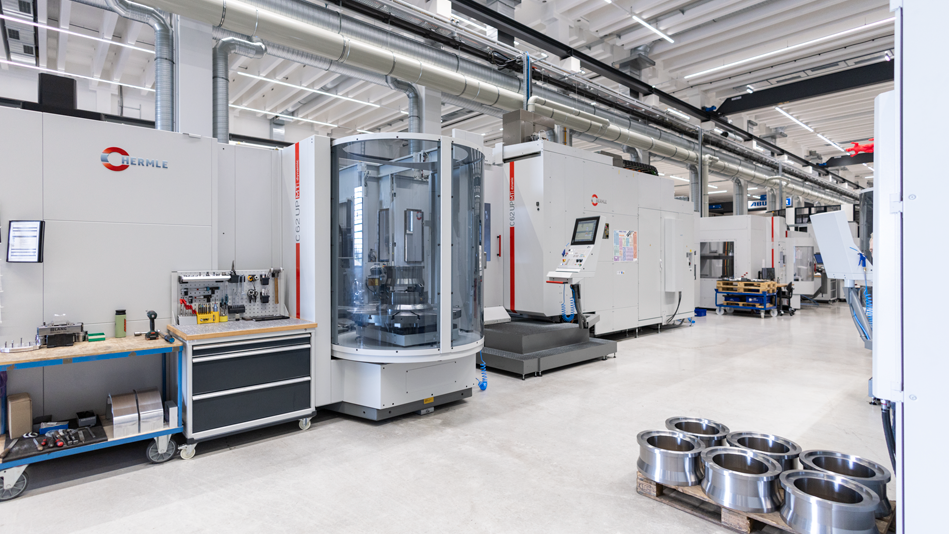
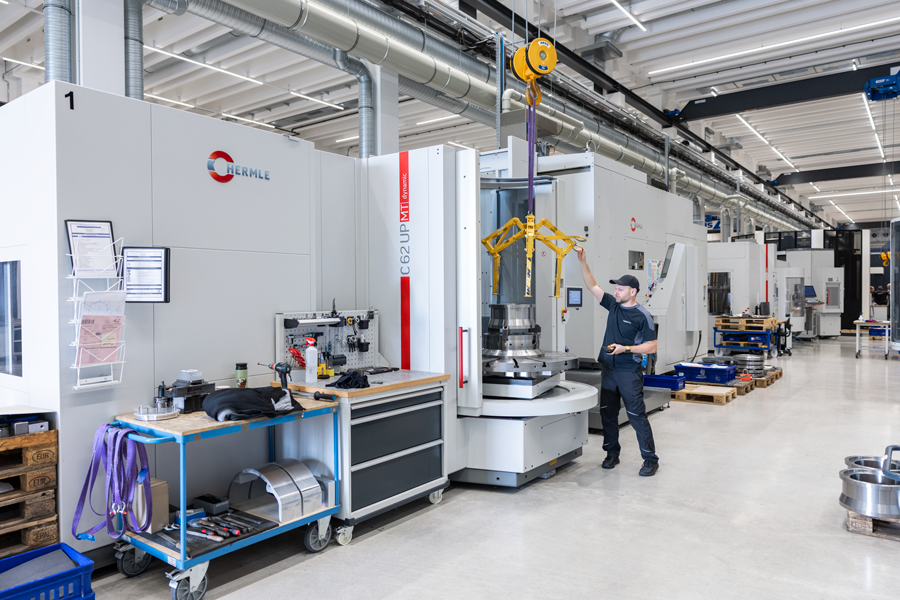
Große Bauteile bis 1.500 Kilogramm automatisiert drehen und fräsen: HERMLE C 62 MT mit Palettenwechsler PW 3000. -
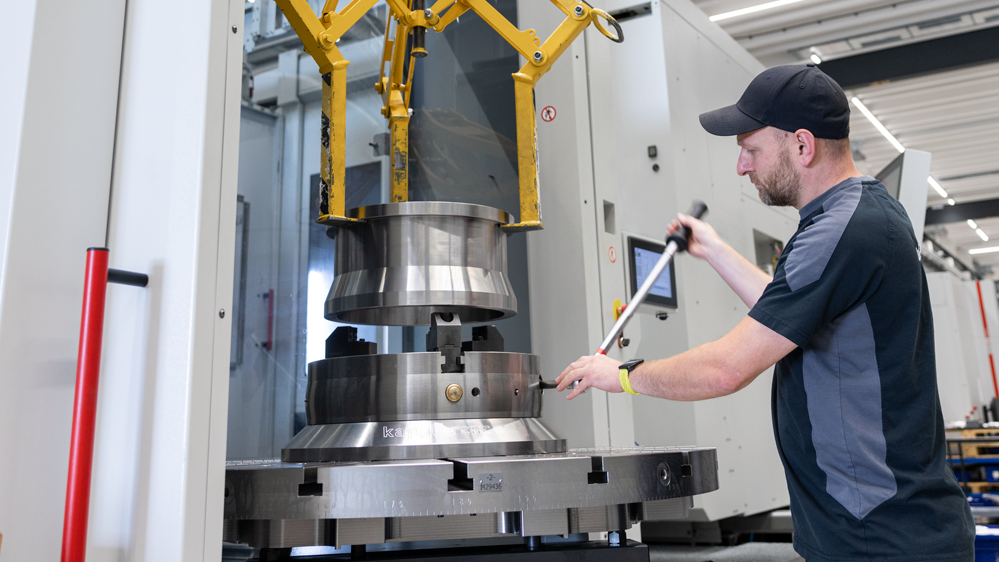
Dank Palettenwechsler PW 3000 lässt sich die HERMLE C 62 MT hauptzeitparallel rüsten. Das verkürzt Stillstände und ermöglicht lange Spindellaufzeiten. -
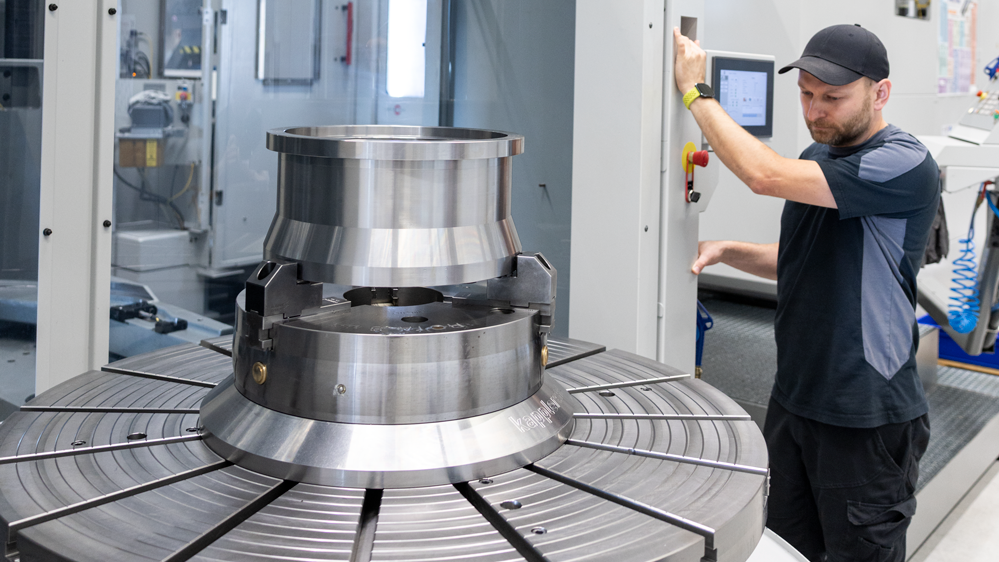
Dank Palettenwechsler PW 3000 lässt sich die HERMLE C 62 MT hauptzeitparallel rüsten. Das verkürzt Stillstände und ermöglicht lange Spindellaufzeiten. -
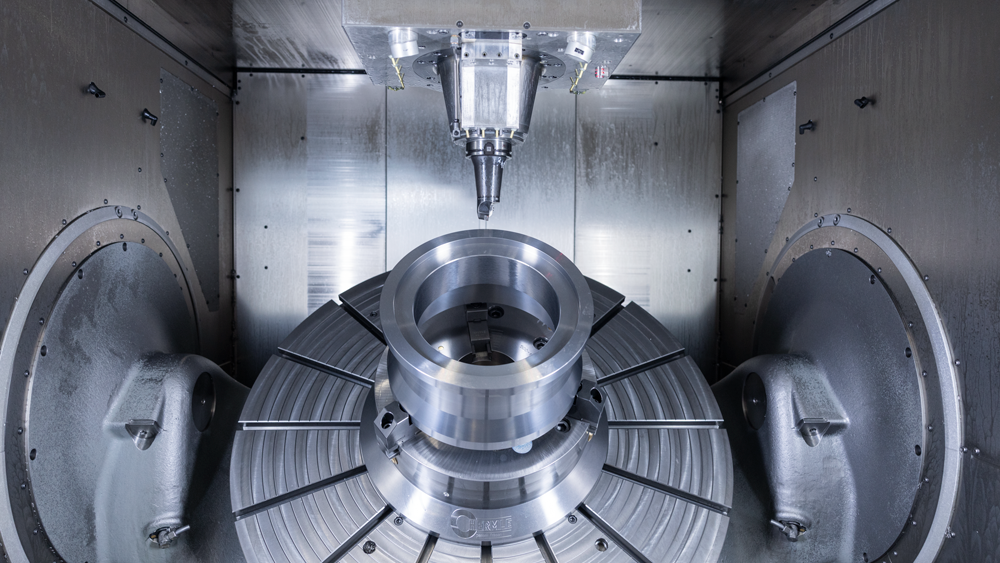
Der Tisch unterstützt die vollständige 5-Achs-Fräsbearbeitung sowie das hochfeste, simultane Volldrehen (Mill-Turn-Technologie) in der C-Achse.
Vom Einzelstück bis zur Serie
Die Kappler GmbH & Co. KG, kurz Kappler CNC, ist ein inhabergeführter Spezialist für hochpräzise Bauteile mit rund 250 Mitarbeitenden. 1934 als Familienunternehmen gegründet, fertigt es Komponenten für die optische und Halbleiterindustrie, Medizintechnik, Aerospace sowie Energie- und Infrastrukturanwendungen. Die Stückzahlen reichen von Prototypen bis zu größeren Serien. Das Unternehmen baute seine Kompetenzen kontinuierlich aus und positioniert sich heute als Partner für die Entwicklung kompletter Hightech-Lösungen. 2020 zog der Betrieb von Gräfenhausen ins benachbarte Birkenfeld in der Nähe von Pforzheim um, 2025 erweiterte er seine Produktionsfläche von 23.000 auf 36.500 Quadratmeter.
Das breite Teilespektrum stellt hohe Anforderungen an die Fertigung und Qualitätssicherung. Kappler CNC zerspant unter anderem Aluminium, Stahl und Edelstahl sowie Bunt- und Hartmetalle. Gefragt sind deshalb Bearbeitungszentren, die nicht nur die unterschiedlichen Materialien, sondern auch verschiedene Geometrien und Bearbeitungsstrategien flexibel beherrschen. Für die Qualitätsprüfung stehen 13 Koordinatenmessmaschinen zur Verfügung. Damit kann der Präzisionsfertiger Bauteile bis zu einer Länge von acht Metern präzise prüfen.
Wachsen und Kapazitäten schaffen
Zwischen 2022 und 2024 investierte Kappler CNC in drei HERMLE C 62 MT. „Wir haben dabei nicht nur auf die aktuellen Aufträge geschaut, sondern auch auf das, was noch kommen könnte“, blickt Rainer Gottschling zurück. Die Bearbeitungszentren verbinden 5-Achs-Fräsen mit der Mill-Turn-Technologie, also mit der Möglichkeit, Werkstücke bis 1.500 Kilogramm zusätzlich zu drehen. Dadurch kann der Betrieb diese mit weniger Aufspannungen fertigen. „Das verkürzt nicht nur die Durchlaufzeit, sondern reduziert auch Spannfehler“, betont der Geschäftsführer. Die HSK-100-Aufnahme schafft eine steife Verbindung zwischen Werkzeug und Spindel. Das hilft, hohe Schnittkräfte bei der Bearbeitung großer Bauteile sicher zu übertragen und Schwingungen zu begrenzen.
Gleichzeitig bleibt die Maschine kompakt: „Auch große Teile erreicht das Werkzeug dank des Schwenkrundtischs gut. Das ermöglicht günstige Werkzeuganstellungen und unterstützt die hohe Genauigkeit“, erklärt Rainer Gottschling. „Diese Kombination aus Stabilität und Dynamik ist für uns besonders wichtig. Außerdem lassen sich Negativbearbeitungen auf der C 62 MT deutlich einfacher umsetzen.“ Das interne Magazin fasst 50 Werkzeuge und das Zusatzmagazin ZM300 als Doppelturm bietet 300 weitere Plätze. Kappler CNC ist damit sehr flexibel für die stetig wechselnden Aufträge.
Nicht jedes Werkstück braucht die C 62 MT, doch bei bestimmten Abmessungen wäre die kleinere C 52 schnell an ihre Grenzen gestoßen. Und noch etwas ist dem Geschäftsführer wichtig: „Die baugleichen Schwestermaschinen erhöhen unsere Flexibilität und verkürzen die Reaktionszeiten. Bei Bedarf können wir Aufträge schnell auf die jeweils passende Anlage verlagern und bleiben handlungsfähig.“
Automatisiert durch die dritte Schicht
Kappler CNC arbeitet im Zweischichtbetrieb. Die dritte Schicht ist personenlos. Deshalb setzt das Unternehmen auf automatisierte Lösungen wie den adaptierten Palettenwechsler PW 3000. Er verkürzt unter anderem die Stillstandszeiten an den C 62 MT, weil Mitarbeitende Paletten parallel zur Zerspanung rüsten können. So bleibt die Maschine in Betrieb, während der nächste Auftrag bereits vorbereitet wird. Die übersichtlich aufgebaute Software HACS (HERMLE Automation Control System) unterstützt das automatische Einrichten unterschiedlicher Werkstücke und reduziert den Rüstaufwand. Rainer Gottschling beschreibt die Benutzerführung des Systems als klaren Vorteil: „Die Software ist sehr einfach zu bedienen. Dadurch bleibt der Ablauf auch in Schichten stabil, in denen weniger Fachpersonal vor Ort ist.“ Die Beschäftigten wechseln zwischen Maschinen verschiedener Hersteller und bringen ihr Wissen dort ein, wo der Auftrag es erfordert.
Aluminium, Edelstahl, Prototyp oder Serie: Die automatisierten C 62 MT passen sich an und halten zuverlässig Schritt. Für Rainer Gottschling ist die Auslastung der ehrlichste Prüfstein: „Wenn die Maschinen im Dauereinsatz sind, war die Investition richtig.“ Bei Kappler CNC sind sie es. Das Unternehmen will die Automatisierung deshalb mit weiteren Bearbeitungszentren vorantreiben.